
设计成一个整体的冲压件,减少了连接点,不*减轻了重量,还提高了结构的整体性和可靠性,减少了潜在的失效点。五金冲压件加工过程高度契合现代智能制造和自动化的发展方向。整个生产流程易于实现标准化和程序化控制。从原材料的卷料开卷、校平,到送入压力机进行冲压,再到成品的传送、堆叠或进入下一道工序,每一个环节都可以通过传感器、PLC控制系统和工业机器人进行精确联动。这种高度的自动化不*保证了生产节拍的稳定,还实现了生产数据的实时采集和监控,为生产管理、质量分析和设备维护提供了宝贵的数据支持。在智能工厂的构架下,冲压生产线可以无缝集成到MES(制造执行系统)和ERP(企业资源计划)系统中,实现订单排产、物料追踪、质量追溯的全流程信息化管理。此外,随着人工智能和机器视觉技术的发展,自动化的在线检测系统可以实时对冲压件的尺寸、外观缺陷进行检测,及时发现并剔除不良品,确保了出厂产品的质量一致性。这种智能化、数字化的生产模式,极大地提升了企业的生产管理水平和市场响应速度。五金冲压件加工对于推动相关产业链的协同发展和技术进步具有深远影响。作为一种基础性制造工艺。担心冲压件的使用寿命?沛尔通过优化工艺,增强五金冲压件的耐磨性和抗疲劳性!奉贤区钢板加工公司
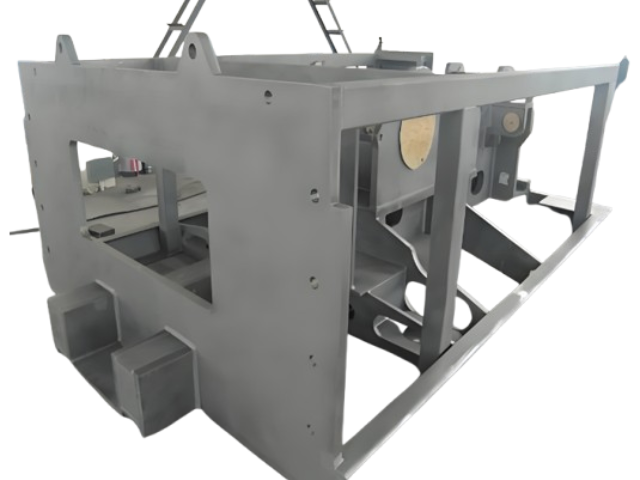
它服务于汽车、家电、电子、建筑、航空航天、医疗器械等几乎所有的工业领域。上游的模具制造、机床设备、金属材料供应等行业,为了满足冲压工艺日益提高的精度、效率和复杂度要求,不断进行技术创新和产品升级。例如,模具行业在材料(如硬质合金、高速钢)、设计软件(如CAD/CAE/CAM)和加工技术(如五轴联动加工)上的进步,直接反哺了冲压件质量的提升。下游的应用领域则因为能够获得高质量、低成本的冲压件,得以开发出性能更优、价格更亲民的终端产品。这种上下游的紧密互动,形成了一个良性的技术循环和产业生态,共同推动了整个制造业水平的提升。同时,冲压技术本身也在不断吸收新材料、新工艺(如激光拼焊、液压成形)的成果,持续进化,保持其在制造领域的地位。五金冲压件加工在保障生产安全和改善工作环境方面也具有积极意义。传统的机械加工,如车、铣、刨、磨,会产生大量的金属切屑和冷却液飞溅,操作环境相对恶劣,存在切屑划伤、冷却液刺激皮肤或吸入油雾等职业风险。而冲压加工,尤其是自动化冲压线,其生产过程相对清洁。主要的原材料是金属板材,加工过程不产生切屑,也没有冷却液的使用(或用量极少)。奉贤区钢板加工公司沛尔五金冲压件加工件厂家在行业内口碑良好,众多客户信赖,值得您选择!
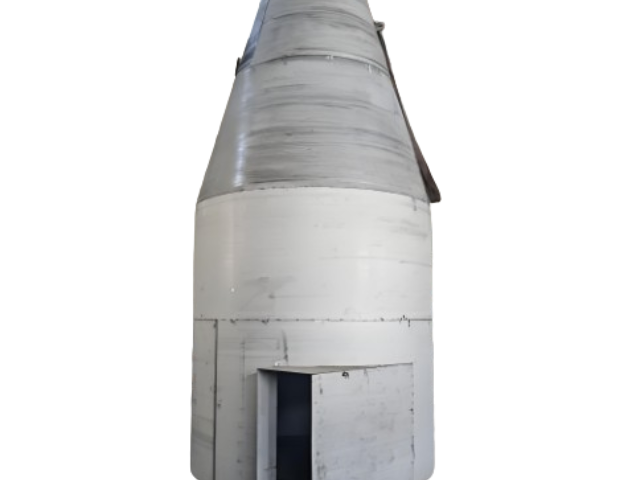
电泳涂装是将工件作为电极置于水溶性涂料中,在电场作用下,涂料粒子定向迁移并沉积在工件表面形成漆膜的技术。按极性可分为阳极电泳(工件为阳极)和阴极电泳(工件为阴极),其中阴极电泳因涂层耐蚀性优异(盐雾测试达 1000 小时以上),已成为汽车行业的主流涂装工艺。其工艺过程包括前处理、电泳、超滤、烘干,漆膜厚度 15-30μm,均匀性好,边角覆盖率达 100%,解决了传统喷涂在复杂结构件上的涂装死角问题。在工程机械领域,大型结构件经阴极电泳处理后,涂层附着力达 1 级,耐冲击性 50cm,可在户外恶劣环境下使用 5 年以上无明显锈蚀。
湿式毛绒收集器是一种通过水喷淋或水循环系统捕获空气中毛绒、纤维等杂质的设备,广泛应用于酒店、医院、大型洗衣工厂及纺织车间等场景,主要功能是防止管道堵塞、降低火灾风险并净化空气。以下是其**特点、技术参数及应用信息:一、**特点高效收集能力采用喷淋结构(如多路喷淋管、无障碍喷嘴),通过水流将空气中的毛绒、纤维吸附并沉降,收集率可达 95%以上(部分型号如FB-13可达98%)。全不锈钢结构设计,耐腐蚀且寿命长,适用于潮湿环境。低维护与便捷性配备**维护门,方便清理内部毛绒及检修;部分型号(如FLM SM-9)采用改进型免维护设计,减少停机维护时间。水循环系统可根据需求灵活安置,传统方形结构易于安装和布局。安全与环保避免毛绒在管道内堆积引发火灾,同时防止毛绒飘散污染环境,改善工作场所空气质量。适用于处理粘性或潮湿毛绒,尤其在高湿度环境下比干式收集器更稳定。二、主要技术参数处理风量:常见范围为 9000 CFM(约15300 m³/h)至39000 CFM(约66200 m³/h),部分国产型号(如FB-13)可定制至 10000-66000 m³/h,支持连接单台或多台烘干机。结构材质:全不锈钢壳体,喷淋系统采用耐磨损塑料喷头或金属组件,确保长期使用稳定性。作为专业五金冲压件加工厂家,沛尔提供定制服务,依据您的设计图纸,打造专属冲压件!
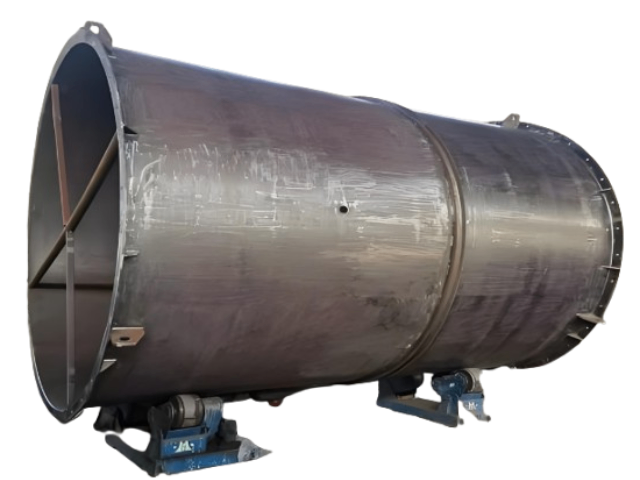
不锈钢加工易粘刀的**原因在于其材料特性与加工过程:1.材料黏性高与加工硬化:不锈钢(尤其是奥氏体类型)塑性强、韧性大,切削时切屑易与刀具表面产生分子吸附;同时加工硬化现象(硬度可提升50%以上),硬化层会加剧刀具摩擦与热量积聚。2.导热性差与高温黏附:不锈钢导热系数为碳钢的1/4~1/2,切削热集中在刀具刃口(温度可达800~1000℃),导致材料软化并黏附于刀具前刀面,形成积屑瘤。3.刀具与参数匹配不当:若刀具耐磨性不足(如高速钢)或切削速度过高(超过120m/min)、进给量过小(<0.05mm/z),会加剧切屑堆积与热黏附。解决措施需从材料、工艺、冷却三方面协同优化:-刀具选择:优先使用超细晶粒硬质合金(如YG8X、WC-Co合金)或TiAlN/AlCrN涂层刀具(涂层可降低化学亲和力,寿命提升2~3倍),前角取8°~12°、后角6°~8°,并采用波形刃或分屑槽设计强制断屑。-参数优化:控制切削速度60~100m/min(粗铣取下限),进给量0.08~0.15mm/z,切削深度≤3mm(减少硬化层影响);避免中途停顿,防止加工面二次硬化。-冷却润滑:采用7MPa高压乳化液(浓度8%~12%)或极压切削油直接冲刷切削区,降低摩擦系数与温度;对深孔加工可配合内冷刀具,确保冷却充分。担心金属结构件加工质量不稳定?我们建立严格质量管控体系,从选材到成品,确保每件产品品质如一!奉贤区钢板加工公司
担心金属结构件加工不符合标准?我们严格遵循行业规范,确保每件加工件都符合相关标准!奉贤区钢板加工公司
不锈钢机械加工因材料的强度、高韧性、易产生加工硬化等特点,需采用针对性的加工方式,常见的有以下几类:车削加工:通过车床对不锈钢棒料、管件等进行外圆、内孔、端面及螺纹加工,常用于制造轴类、法兰等零件。需使用硬质合金或陶瓷刀具,采用较低的切削速度和较大的进给量,减少加工硬化和刀具磨损。铣削加工:利用铣床对不锈钢板材、型材进行平面、沟槽、台阶等加工,适用于复杂形状零件的成型。可分为立铣、卧铣等,常采用高速钢或涂层刀具,配合冷却系统降低切削温度。磨削加工:用于不锈钢表面的精密加工,去除工件表面的微小余量,提高光洁度和尺寸精度,如外圆磨、平面磨等。需使用刚玉或碳化硅砂轮,注意控制磨削力和温度,避免工件烧伤。钻削加工:通过钻头在不锈钢工件上加工孔,由于材料韧性高,易出现钻头磨损和排屑困难,需采用特殊几何参数的钻头并加注冷却润滑剂。冲压加工:包括剪切、弯曲、拉伸等,适用于不锈钢薄板的成型加工,需考虑材料的冷作硬化特性,合理设计模具和工艺参数。奉贤区钢板加工公司
上海沛尔机械工程有限公司免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的商铺,信息的真实性、准确性和合法性由该信息的来源商铺所属企业完全负责。本站对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。
友情提醒: 建议您在购买相关产品前务必确认资质及产品质量,过低的价格有可能是虚假信息,请谨慎对待,谨防上当受骗。