
焊接工艺通过热输入、应力分布及缺陷控制影响非标结构件强度,需从工艺优化、应力管理、缺陷防控三方面控制。对强度的主要影响热输入不当:高温导致热影响区晶粒粗大(如Q345钢焊接热输入>25kJ/cm时,冲击韧性下降30%),降低接头强度。焊接缺陷:裂纹(应力集中系数达5-10)、未焊透(有效截面积减少10%即导致强度下降20%)、密集气孔(降低疲劳强度15%-25%)。残余应力:拘束度大的T型接头易产生纵向拉应力(达材料屈服强度80%),引发延迟裂纹。关键控制措施工艺参数优化薄板(<6mm)用CO₂气体保护焊(电流80-120A,热输入<15kJ/cm),减少变形;厚板(>20mm)采用多层多道焊,每层热输入控制在20kJ/cm内。高碳钢预热至150-250℃(如45钢),焊后缓冷消除氢致裂纹。应力控制技术采用“先焊收缩量大焊缝”顺序(如箱型结构先焊纵向主焊缝),配合刚性固定(夹具约束变形量≤0.5mm/m)。焊后振动时效(频率20-50Hz,时间30-60min),残余应力消除率达60%-80%。缺陷防控手段焊前用激光清洗(去除油污、氧化皮,提高熔合质量),焊后100%UT探伤(检测内部裂纹)。重要焊缝采用窄间隙埋弧焊(坡口宽度≤12mm),降低未焊透风险。沛尔厂家设备定期维护升级,保证生产稳定,五金冲压件质量一致性强!上海精密设备加工价格
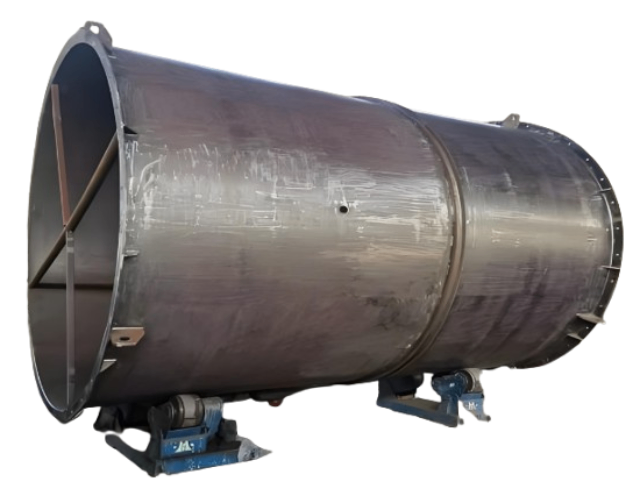
金属结构件的加工流程主要包括以下环节:1. 设计规划与材料准备根据零件用途进行结构设计,制定加工工艺路线。选择金属材料(如钢、铝、铜等),进行切割或预处理(锯切、热处理等)。2. 毛坯成形铸造:熔炼金属后注入模具(砂型/熔模/压铸),冷却成型。锻造:加热坯料后通过压力塑性变形(自由锻/模锻),提升材料密度48。轧制/挤压:通过辊压或模具连续变形,生产型材、板材。 3. 机械加工切削加工:使用车床、铣床、钻床等去除余量,达到精确尺寸(车削、铣削、钻孔等)。特种加工:激光切割、电火花加工处理复杂形状或硬质材料58。数控加工(CNC):自动化程序控制,实现高精度、高效率加工。4. 热处理通过退火、淬火、回火等工艺调整金属内部结构,提升硬度、韧性或抗腐蚀性。 5. 表面处理清洁去污:超声波清洗、喷砂去除氧化层及杂质31011。防护与装饰:电镀、喷涂、阳极氧化增强耐腐蚀性及美观度21011。6. 质量检测与包装尺寸精度测量(三坐标检测)、力学性能测试(硬度、强度)。合格产品防锈包装,防止运输损伤。上海304不锈钢加工哪家好担心加工效率低影响交付?沛尔优化流程,日产量超 5000 件,快速交付,满足您的工期!
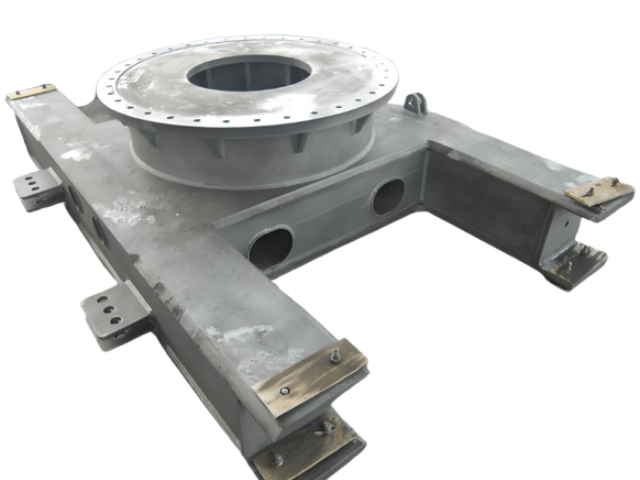
确保了模具型腔的尺寸公差和表面光洁度达到微米级。其次,整个冲压过程是封闭且可监控的,压力机的行程、速度、压力等参数均可精确设定和实时监测,保证了每一次冲压动作的稳定性和重复性。此外,冲压成型是一种冷作硬化过程,金属在高压下发生塑性变形,其表面层会产生加工硬化效应,从而提高了零件表面的硬度和耐磨性,这对于延长零件的使用寿命非常有利。冲压件的表面质量通常非常好,可以直接作为产品的外观面,或者只需进行简单的表面处理(如喷涂、电镀)即可满足要求,减少了后续精加工的工序。这种稳定、可控的生产过程,使得产品不良率极低,批次间差异小,为建立可靠的质量追溯体系和实现精益生产奠定了基础。从成本效益的角度来看,五金冲压件加工在规模化生产中展现出巨大的经济优势。虽然前期投入,特别是高精度、长寿命模具的开发和制造成本相对较高,但这笔投资会随着生产数量的增加而被迅速摊薄。一旦进入稳定量产阶段,单个零件的制造成本主要由材料费、设备折旧费、能耗和少量人工管理费构成,其中材料成本是主要部分,而冲压工艺的高材料利用率又有效控制了这一项支出。相比之下。其他加工方式如机加工,虽然单件模具成本低,但生产效率慢,材料浪费多。
五金冲压件加工展现出的兼容性。该工艺能够处理多种类型的金属材料,包括但不限于常见的碳钢、不锈钢、镀锌板、铝及铝合金、铜及铜合金等。不同的材料因其独特的物理和化学性质,如强度、延展性、导电性、耐腐蚀性等,被应用于不同的工业领域。冲压工艺可以根据终产品的性能要求,灵活选择合适的原材料。例如,在需要度和低成本的应用中,可以选择冷轧碳钢板;在需要良好耐腐蚀性的环境中,则选用不锈钢或表面处理过的镀锌板;而在追求轻量化的领域,如航空航天或新能源汽车,铝合金因其密度低、比强度高的特点成为优先。冲压过程本身对材料的这些特性影响较小,能够很好地保留原材料的原有性能。更重要的是,随着材料科学的进步,不断有新型合金和复合金属材料问世,冲压技术也在不断演进,以适应这些新材料的加工要求,这保证了其在技术发展浪潮中的持续生命力和应用广度。五金冲压件加工在保证产品质量方面具有先天优势。质量控制是现代制造业的环节,而冲压工艺的特性使其天然具备了实现高质量生产的条件。首先,模具作为冲压的“母本”,其精度直接决定了产品的精度。现代模具制造普遍采用高精度的数控加工中心、电火花加工和精密磨削技术。还在为冲压件质量担忧?沛尔严格把控原材料,确保每件五金冲压件都坚固耐用!
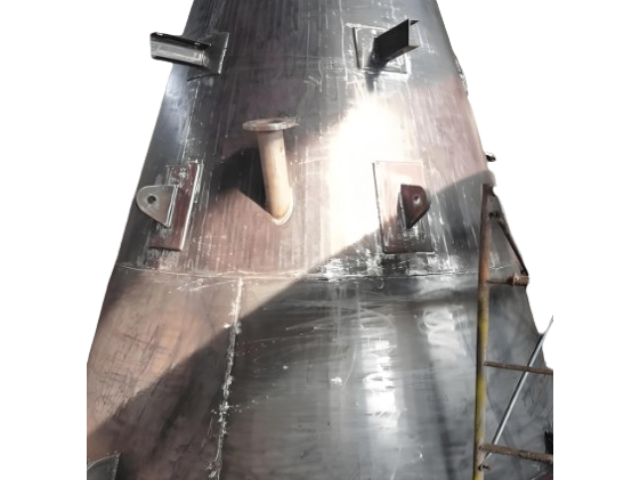
干式毛绒收集器主要用于收集工业生产中产生的毛绒、纤维类杂质,广泛应用于以下场景:一、洗涤与烘干行业作为烘干机的**配套设备,用于酒店、医院、洗衣厂等场所的布草烘干环节,收集床单、毛巾、衣物在烘干过程中脱落的毛绒,避免管道堵塞引发火灾隐患,同时防止毛绒扩散污染环境。二、纺织与印染行业在棉纺、毛纺、化纤等纺织厂的梳棉、纺纱、织布工序中,收集设备运转时产生的飞絮、短纤维及粉尘,保护车间空气质量,减少设备磨损,保障生产安全。尤其适用于毛绒杂质较多的粗纺、绒布生产工艺,降低毛绒对产品质量的影响。三、服装与家居制造用于服装厂、毛绒玩具厂、家具厂的裁剪、缝制、填充等环节,收集布料、填充物(如羽绒、棉絮)加工时产生的毛绒碎屑,改善操作环境,避免毛绒附着在成品表面影响外观,同时降低操作人员呼吸道疾病风险。还在愁小批量订单难处理?沛尔灵活应对,小批量五金冲压件同样精心加工!上海精密设备加工哪家好
担心冲压件表面粗糙?沛尔采用精细表面处理工艺,五金冲压件表面光滑如镜!上海精密设备加工价格
非标结构件接口设计需满足功能适配、安装维护、安全冗余及成本平衡四大要求,关键注意事项如下:一、功能适配性精度匹配:定位接口用H7/g6过渡配合(间隙0.015-0.041mm),滑动部件留0.1-0.3mm余量。载荷传递:多螺栓均布(间距≤10d,d为螺栓直径),弯矩处加肋(厚度≥板厚1/2)。运动规避:旋转接口侧隙≥0.2m(m为模数),往复部件留10%缓冲行程。二、安装维护性模块化对接:采用快拆结构(卡扣/偏心锁),单件拆卸≤5分钟;优先选ISO标准接插件。调节余量:定位孔用长圆孔(±5mm调节量),传感器接口设腰型槽(调节行程≥10mm)。操作空间:螺栓头预留扳手空间(≥直径1.5倍),管路接口间距≥50mm。三、安全耐久性防松密封:振动环境用防松螺母或点焊,液压接口用O型圈+挡圈(压力≥10MPa选氟橡胶)。过载保护:传动接口设扭矩限制器,薄弱环节设计应力集中槽。环境防护:户外接口IP67以上,腐蚀环境用316不锈钢+锌镍合金镀层(≥8μm)。四、成本平衡简化工艺:优先冲压/铸造替代机加工(如法兰成本降30%),单件接口零件≤5种。通用选型:标准件占比≥90%(如GB/T5783螺栓),减少定制件。需避免接口形式混杂、无调节量、防护缺失等问题。上海精密设备加工价格
上海沛尔机械工程有限公司免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的商铺,信息的真实性、准确性和合法性由该信息的来源商铺所属企业完全负责。本站对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。
友情提醒: 建议您在购买相关产品前务必确认资质及产品质量,过低的价格有可能是虚假信息,请谨慎对待,谨防上当受骗。