
瑕疵检测系统是现代工业制造中不可或缺的质量控制工具,其原理在于利用先进的传感技术、图像处理算法和数据分析模型,自动识别产品表面或内部存在的缺陷。这些缺陷可能包括划痕、凹坑、裂纹、色差、杂质、尺寸偏差等,它们往往难以通过人眼高效、稳定地察觉。系统的基本工作流程通常始于数据采集阶段,通过高分辨率相机、激光扫描仪、X光机或超声波传感器等设备,获取产品的数字化图像或信号。随后,预处理模块会对原始数据进行降噪、增强和标准化,以提升后续分析的准确性。紧接着,特征提取与识别算法(如传统的边缘检测、纹理分析,或基于深度学习的卷积神经网络)会对处理后的数据进行分析,将可疑区域与预设的“合格”标准进行比对。系统会做出分类决策,标记出瑕疵的位置、类型和严重程度,并触发相应的分拣或报警机制。其价值在于将质检从一项依赖个人经验、易疲劳且主观性强的人工劳动,转化为客观、高速、可量化的自动化过程,从而大幅提升生产线的吞吐量、降低漏检与误检率、节约人力成本,并为工艺优化提供数据反馈,是智能制造和工业4.0体系的关键基石。在医药包装领域,确保标签完整和无污染是检测重点。南京压装机瑕疵检测系统功能
机器视觉瑕疵检测通过高清成像与智能算法,精确捕捉产品表面划痕、凹陷等缺陷,为质量把控筑牢防线。机器视觉系统的优势在于 “高清成像 + 智能分析” 的协同:高清工业相机(分辨率≥500 万像素)可捕捉产品表面的细微特征,如 0.01mm 宽的划痕、0.05mm 深的凹陷;智能算法(如深度学习、模板匹配)则对图像进行处理,排除背景干扰,识别缺陷。例如检测笔记本电脑外壳时,高清相机拍摄外壳表面图像,算法先去除纹理背景噪声,再通过边缘检测与灰度分析,识别是否存在划痕或凹陷 —— 若划痕长度超过 0.3mm、凹陷深度超过 0.1mm,立即判定为不合格。系统可每秒钟检测 2 件外壳,且漏检率≤0.1%,相比人工检测效率提升 10 倍,为产品出厂前的质量把控筑牢一道防线,避免不合格产品流入市场。南京传送带跑偏瑕疵检测系统性能在装配线上,可以检测零件是否缺失或错位。
“没有好的光照,就没有好的图像”,这是机器视觉领域的金科玉律。照明设计的目标是创造出一种成像条件,使得感兴趣的瑕疵特征与背景之间产生比较大化的、稳定的对比度,同时抑制不相关的干扰。设计过程需要综合考虑被检测物体的光学特性(颜色、纹理、形状、材质——是镜面反射、漫反射还是透射)、瑕疵的物理特性(是凸起、凹陷、颜色差异还是材质变化)以及运动状态。常见的光照方式有:明场照明(光源与相机同侧,适用于表面平整、反射均匀的物体);暗场照明(低角度照明,使光滑表面呈黑色,而凹凸不平的瑕疵因散射光进入相机而显亮,非常适合检测划痕、刻印、纹理);同轴照明(通过分光镜使光线沿镜头光轴方向照射,消除阴影,适合检测高反光表面的划痕或字符);背光照明(物体置于光源与相机之间,产生高对比度的轮廓,用于尺寸测量或检测孔洞、透明物体内的杂质);穹顶光或圆顶光(产生均匀的漫反射,消除表面反光,适合检测曲面、多面体上的缺陷)。此外,还有结构光、偏振光(消除金属反光)、多光谱/高光谱照明等高级技术。成功的照明方案往往需要反复实验和调整,是视觉检测项目前期投入**多的环节之一。
根据与生产线的集成方式,瑕疵检测系统可分为在线(In-line)和离线(Off-line)两大类。在线检测系统直接集成于生产线中,对每一个经过工位的产品进行实时、100%的全检。它要求系统具备较高的处理速度(通常与生产线节拍匹配,可达每秒数件甚至数十件)、极强的环境鲁棒性(抵抗振动、温度变化、电磁干扰)以及无缝的集成能力(通过PLC、工业总线与生产线控制系统通信,实现自动分拣、剔除或报警)。其架构设计强调实时性、可靠性与稳定性,算法常需在嵌入式平台或高性能工控机上做深度优化。离线检测系统则通常在生产线末端或实验室对抽检样品进行更详细、更深入的检测。它不追求很快的速度,但允许使用更复杂的检测手段(如多角度拍摄、多模态扫描)、更耗时的精密算法以及人工复判环节,旨在进行更深度的质量分析、工艺验证或仲裁争议。许多企业采用“在线全检+离线抽检深度分析”的组合策略,在线系统保证出厂产品的基本质量,离线系统则作为质量监控的“瞭望塔”和工艺改进的“显微镜”。系统架构的选择需综合考量产品价值、生产速度、质量要求、成本预算和技术可行性。高速度摄像头满足高速流水线的检测需求。
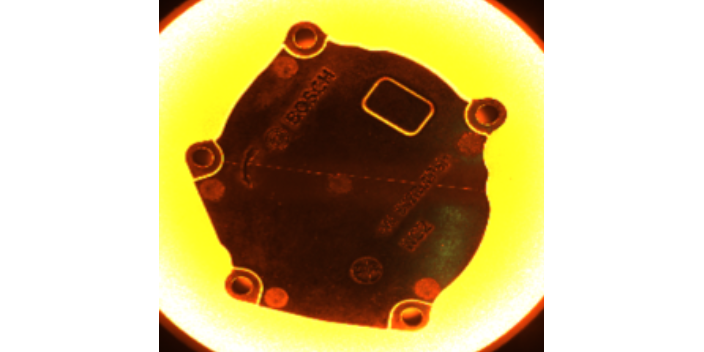
瑕疵检测结果可追溯,关联生产批次,助力质量问题源头分析。为快速定位质量问题根源,瑕疵检测系统需建立 “检测结果 - 生产信息” 追溯体系:为每件产品分配标识(如二维码、条形码),检测时自动关联生产批次、工位、操作工、设备编号等信息,将缺陷类型、位置、严重程度与生产数据绑定存储。当某批次产品出现高频缺陷时,管理人员可通过追溯系统筛选该批次的所有检测记录,分析缺陷集中的工位(如 3 号贴片机的虚焊率达 15%)、生产时段(如夜班缺陷率高于白班),进而排查根本原因(如 3 号贴片机参数偏移、夜班操作工操作不规范)。例如某家电企业通过追溯系统,发现某批次空调主板的电容虚焊缺陷集中在 A 生产线,终定位为该生产线的焊锡温度偏低,及时调整参数后缺陷率下降至 0.5%,大幅减少质量损失。阈值处理是区分缺陷与正常区域的简单有效方法。南京压装机瑕疵检测系统功能
与人工检测相比,机器视觉检测能有效避免因疲劳、主观判断等因素造成的误判和漏检。南京压装机瑕疵检测系统功能
全自动检测并非在所有场景下都是比较好解。人机协作正在催生新型的、效率更高的质检模式。一种常见模式是“机器筛查,人工复判”:系统高速筛选出所有可疑品(包括确定瑕疵品和不确定品),再由人工集中对可疑品进行**终判定。这极大地减轻了人工长时间目检的负担,使其精力集中于决策环节,整体效率和准确性得以提升。另一种模式是增强现实辅助质检:工人佩戴AR眼镜,摄像头捕捉产品图像,系统实时分析并在视野中高亮标注出潜在瑕疵区域,指导工人快速定位和判断。这种方式结合了机器的稳定性和人类的灵活性,适用于小批量、多品种、工艺复杂的产品。在这种协作模式下,系统设计需格外注重人机交互界面(HMI)的友好性,复判结果应能便捷地反馈给系统,用于模型的自学习和优化。这种人机共存的质检体系,不*在技术上更易实现,在经济上也更具灵活性,是当前许多企业从纯人工向全自动过渡的理想路径。南京压装机瑕疵检测系统功能
扬州熙岳智能科技有限公司免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的商铺,信息的真实性、准确性和合法性由该信息的来源商铺所属企业完全负责。本站对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。
友情提醒: 建议您在购买相关产品前务必确认资质及产品质量,过低的价格有可能是虚假信息,请谨慎对待,谨防上当受骗。