
扩管机的故障诊断与排除方法 扩管机在使用过程中可能会出现各种故障,及时准确地诊断和排除故障至关重要。常见故障及排除方法如下: 1. **液压系统故障**:如压力不足,可能是油泵损坏、溢流阀故障或油管漏油。可通过检查油泵的工作情况、调整溢流阀或更换密封件来解决。 2. **机械传动故障**:如皮带打滑、链条松动,可调整皮带张紧轮或链条的松紧度。若齿轮磨损严重,则需更换齿轮。 3. **电气系统故障**:如电机不启动,可能是熔断器熔断、接触器故障或控制线路断路。可检查熔断器、接触器的触点和控制线路,更换损坏的部件。 4. **模具故障**:如模具磨损、开裂,需及时更换模具。同时,要注意模具的安装和调整,确保模具与管材的同轴度。自动扩管机可与管材上料机、切割机等设备组成生产线,实现管材加工的全自动化,提高生产效率。安徽钢管扩管机
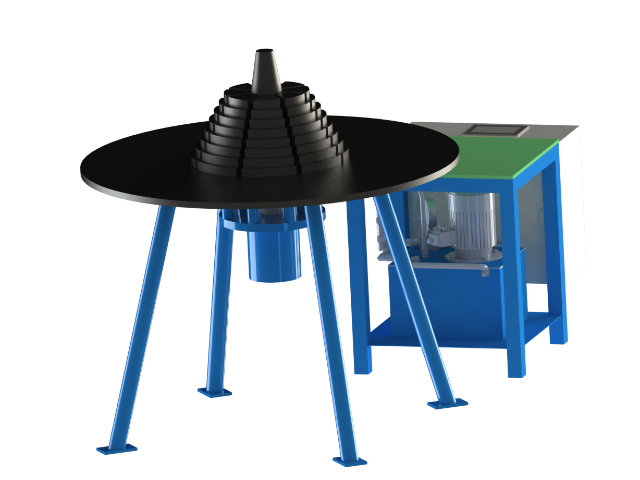
矿山与冶金行业 矿山与冶金行业的管道系统需耐受磨损和高温,扩管机用于矿浆输送、冶炼蒸汽管道的加工。矿山尾矿输送管道多为耐磨钢管,扩管机通过“内壁硬化”扩径工艺,使管端硬度提升至HRC45以上,如江西某铜矿使用直径500mm的辊压扩管机,加工后的管道接口耐磨性提升50%。在冶金高炉冷却系统中,水冷壁管道采用20G无缝钢管,扩管机通过锥形模具冷扩径,实现与集箱的紧密焊接,某钢铁厂高炉改造项目中,单台扩管机日处理管道300根,缩短工期20天。专业扩管机扩管机的机身具备良好的抗震性能,减少设备运行时的振动对扩管精度和设备部件的影响。
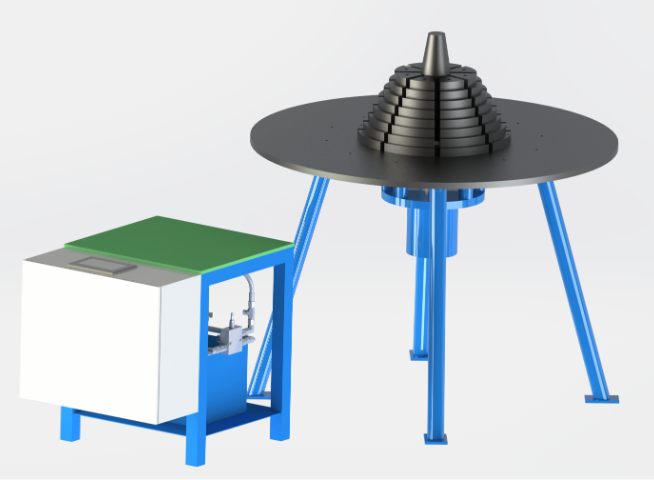
扩管机的模具设计要点 模具是扩管机的关键部件,其设计直接影响管材成型质量。设计时需重点考虑:材料选择,常用Cr12MoV或高速钢,经淬火处理硬度达HRC58-62,确保耐磨性;型腔结构,采用流线型过渡以减少应力集中,锥度通常取5°-15°,避免管材开裂;表面处理,通过抛光或镀层(如TiN)降低摩擦系数,延长使用寿命。此外,针对变径管材,需设计分段式模具,配合递进式进给实现平滑过渡,同时预留0.1-0.3mm的回弹量补偿,保证终尺寸精度。
扩管机的液压油选择与更换标准 液压扩管机对液压油的粘度、抗氧化性和抗磨性有严格要求:常用液压油型号为L-HM46(40℃时运动粘度46mm²/s),适用于一般工况;低温环境(-10℃以下)选用L-HV46低温液压油;高压系统(压力>31.5MPa)选用抗磨液压油。液压油更换标准:运行时间超过2000小时或油液污染度达到NAS 10级;油液颜色变深(从淡黄色变为棕黑色)或出现乳化、沉淀;酸值超过0.5mgKOH/g。日常维护中需定期检查液压油黏度与污染度,避免因油液劣化导致系统故障。扩管机在使用过程中,需要定期对设备的各项性能进行检测和校准,保证扩管精度的稳定性。
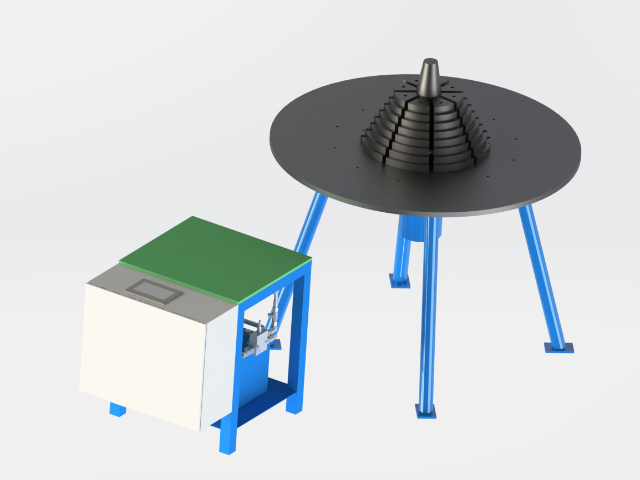
船舶制造与海洋工程 船舶与海洋工程对管道系统的耐腐蚀性和可靠性要求严苛,扩管机应用于海水冷却、燃油输送等管道的加工。在船舶建造中,海水管多采用钛合金或双相不锈钢管,扩管机通过多工位模具实现管道的缩径、扩径及弯曲一体化加工。例如,某型集装箱船的海水冷却系统,使用液压驱动扩管机加工直径200mm的钛合金管,扩径精度控制在±0.05mm,满足深海环境下的抗压需求。在海洋平台建设中,扩管机用于海底输油管道的现场连接,如南海某油气田项目,采用水下扩管机器人,在300米水深实现管道端部扩径与对接,作业效率较传统焊接提升50%。扩管机的扩管模具表面经过抛光处理,具有较低的表面粗糙度,可减少扩管过程中管材表面的划痕。杭州全自动扩管机改造
手动扩管机操作简单、成本较低,适合小型加工厂或维修现场的小批量管材扩管作业。安徽钢管扩管机
扩管机的安装与调试流程 扩管机安装需遵循“找平→固定→接线→调试”步骤:首先使用水平仪调整机身水平度(≤0.2mm/m),通过地脚螺栓固定于混凝土基础;接着连接液压管路(注意清洁度)与电气线路,进行绝缘测试(≥2MΩ);调试阶段先进行空运转,检查各运动部件是否卡滞,然后进行试加工:选用标准管材坯料,逐步化参数(如压力从额定值的70%开始递增),检测成型后管材的直径公差、圆度及表面质量,直至符合图纸要求。调试完成后需进行连续生产验证,确保设备稳定性。安徽钢管扩管机
上海鑫宏凯达设备制造有限公司免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的商铺,信息的真实性、准确性和合法性由该信息的来源商铺所属企业完全负责。本站对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。
友情提醒: 建议您在购买相关产品前务必确认资质及产品质量,过低的价格有可能是虚假信息,请谨慎对待,谨防上当受骗。