
管材材质对扩管工艺的影响 管材材质的力学性能直接决定扩管工艺参数的选择。底碳钢(如Q235)塑性好,扩管率可达40%-50%,可采用较高扩管速度(30-50mm/s);硬度度合金(如42CrMo)屈服强度高,需提高工作压力(150-200MPa)并降底速度(5-15mm/s),同时需进行中间退火消除加工硬化;铝合金(如6061-T6)易产生粘模现象,模具需涂覆聚四氟乙烯涂层,并控制扩管温度≤120℃;铜合金(如H62)导热性好,可采用水基润滑液,但需避免冷却速度过快导致管材脆化。对于复合材料管材(如碳纤维增强塑料管),需采用渐进式扩管工艺,每层扩张率不超过10%,并通过超声检测实时监控界面剥离情况。扩管机的机身一般由高强度钢材焊接而成,具备良好的刚性和稳定性,能承受扩管过程中的巨大作用力。北京钢管扩管机工作原理
扩管与其他成形工艺的组合应用 扩管工艺常与弯曲、焊接、热处理等工艺组合,形成复合成形流程。例如,汽车排气管制造中,先通过扩管实现法兰成形,再进行弯曲与焊接;高压气瓶生产采用“冲压+扩管+收口”联合工艺,提升生产效率。对于复杂截面管材,可采用“扩管+内高压成形”组合,先扩径再胀形,实现异形化加工。复合工艺的优势是减少工序流转,缩短生产周期,同时提升零件整体性。需注意各工艺间的参数匹配,如扩管后的热处理温度需根据后续成形要求调整,避免影响材料性能。北京钢管扩管机工作原理扩管机在扩管后,需要对管材端部进行清理,去除扩管过程中产生的金属碎屑和油污。
扩管机的丝杆传动精度提升与维护要点 丝杆传动是扩管机中常用的精确传动方式,提升其传动精度并做好维护十分关键。为提升丝杆传动精度,要选择高精度的丝杆和螺母副,其螺距误差要控制在极小范围内。同时,安装时要保证丝杆的同轴度和垂直度,减少传动误差。在使用过程中,要定期对丝杆进行润滑,选择合适的润滑脂,降低丝杆与螺母之间的摩擦力,提高传动效率。此外,要注意防止丝杆受到外力撞击和污染,避免影响其精度。定期检查丝杆的磨损情况,当磨损超过规定值时及时更换,以保证扩管机的加工精度。
扩管模具的磨损机理与延寿技术 扩管模具在高压摩擦下易发生磨损,主要形式包括磨粒磨损(管材表面硬质点刮擦)、黏着磨损(金属间高温粘连)及疲劳磨损(交变应力导致裂纹)。模具延寿技术包括材料优化(选用粉末冶金高速钢、陶瓷复合材料)、表面处理(PVD/CVD镀层、激光熔覆)、润滑改善(固体润滑剂涂层、微织构表面)及结构设计优化(圆角过渡、导流槽)。例如,对Cr12MoV模具进行TiAlN镀层处理,表面硬度从800HV提升至3000HV,使用寿命延长3倍;模具微织构技术通过激光在表面加工微米级凹坑,储存润滑剂,降底摩擦系数15%-20%。扩管机的机身配备有移动滚轮,方便设备在车间内的移动和位置调整,满足不同的生产布局需求。
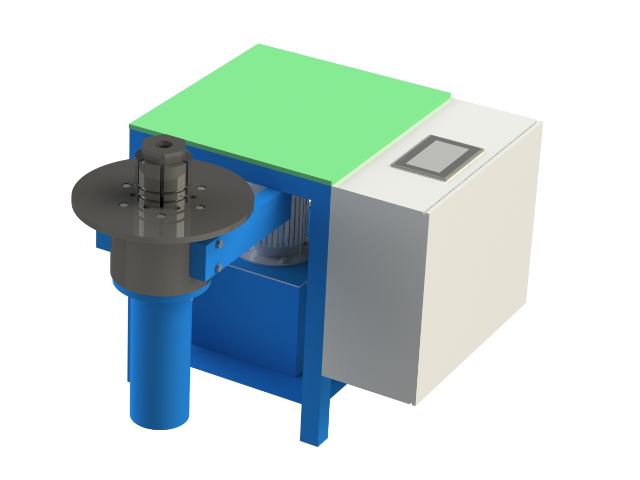
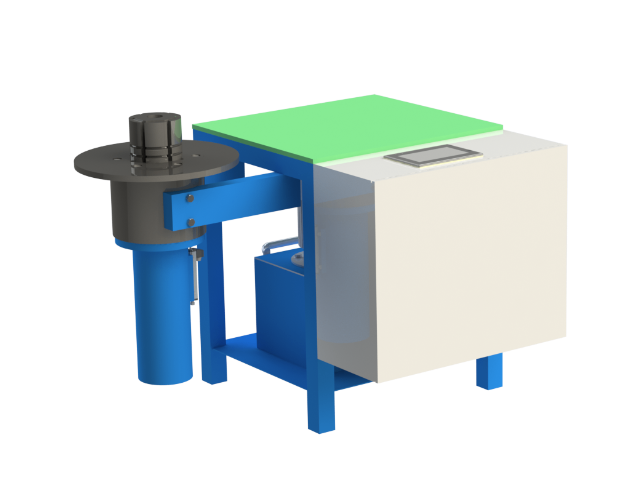
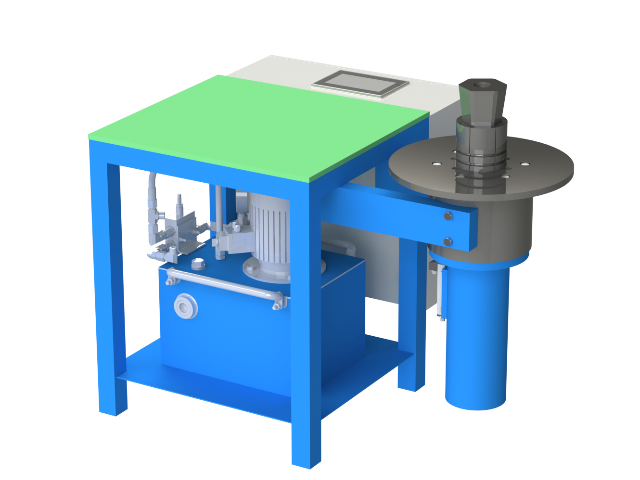
扩管机的基本结构组成 扩管机主要由动力系统、传动机构、模具组件、控制系统和辅助装置五部分构成。动力系统通常采用液压泵或伺服电机,为设备提供稳定动力输出;传动机构通过丝杠、导轨或连杆将动力转化为模具的直线或旋转运动;模具组件根据管材材质和扩管要求定制,常见有锥形模、球形模、多瓣模等,其表面硬度需达到HRC55以上以保证耐磨性;控制系统以PLC或工业PC为中心,集成触摸屏、传感器和执行元件,实现参数设定、过程监控和故障报警;辅助装置包括冷却系统(如水冷或风冷)、润滑系统和管材定位机构,其中定位精度直接影响扩管后的圆度误差,一般需控制在±0.02mm以内。扩管机的扩管质量还与管材的表面质量有关,表面存在划痕和缺陷的管材在扩管时更容易出现开裂。北京钢管扩管机工作原理
大型工业用扩管机的扩管力可达几十吨甚至上百吨,能够满足大管径、厚壁管材的扩管加工需求。北京钢管扩管机工作原理
异常噪音的识别与故障排除 异常噪音是设备故障的早期信号,识别噪音源需结合“听、看、测”方法。电机噪音若为“嗡嗡”声,可能是轴承缺油或转子扫膛,需停机检查轴承游隙(超过0.15mm需更换);液压系统噪音若伴随振动,多为液压泵吸空,需检查油箱油位、吸油管路密封性。齿轮啮合噪音若呈“咔嚓”声,可能是齿面磨损或啮合间隙过,需打开齿轮箱检查齿面状况,调整间隙至0.1-0.15mm。噪音排查需使用声级计测量,正常运行时设备噪音应≤85dB(A),超过此值需立即停机,避免故障扩。北京钢管扩管机工作原理
上海鑫宏凯达设备制造有限公司免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的商铺,信息的真实性、准确性和合法性由该信息的来源商铺所属企业完全负责。本站对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。
友情提醒: 建议您在购买相关产品前务必确认资质及产品质量,过低的价格有可能是虚假信息,请谨慎对待,谨防上当受骗。