
起源探索期:数控卧式加工中心的起源可追溯至 20 世纪 50 年代末。当时,工业生产对复杂零件的批量加工需求日益增长,传统立式加工中心在处理多面加工零件时,需多次装夹,效率低下且精度难以保证。1958 年,美国 K&T 公司在数控机床基础上,研制出世界首台卧式加工中心,其采用旋转工作台,可实现零件一次装夹完成多面加工,开启了高效加工的新纪元。早期设备结构简陋,数控系统依赖电子管,体积庞大且稳定性差,但它打破了传统加工模式,为后续发展奠定了基础,很快在**、航空领域得到初步应用。数控卧式加工中心,经严格的出厂检测流程,质量层层把关,交付用户放心设备。安徽卧式加工中心参考价
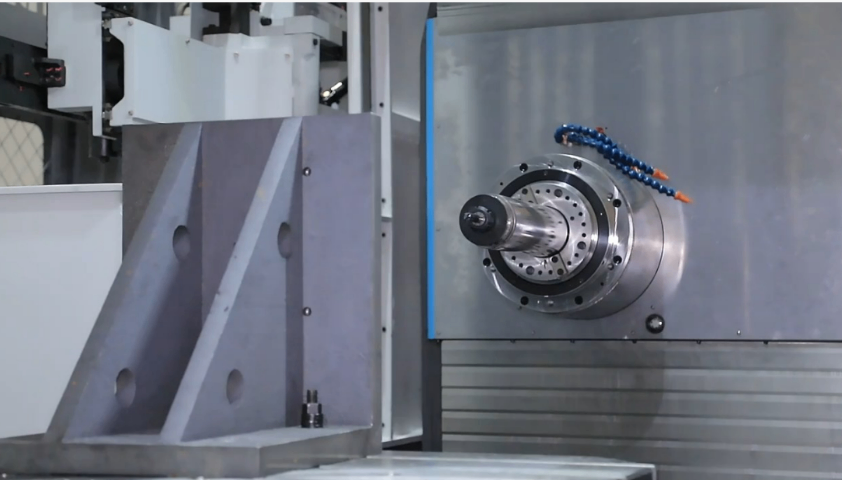
卧式加工中心在设计和应用过程中,注重加工效率与质量的平衡。通过优化刀具路径、选择合适的切削参数以及采用先进的加工工艺,在保证加工质量的前提下,尽可能提高加工效率。例如,在粗加工阶段,采用较大的切削深度和进给速度,快速切除大量金属,提高加工效率;在精加工阶段,减小切削参数,提高加工精度和表面质量。同时,数控系统的智能化控制功能能够根据加工过程中的实际情况,实时调整加工参数,确保加工效率与质量始终处于比较好平衡状态。此外,自动化上下料系统和快速换刀装置的应用,也有效缩短了辅助时间,进一步提高了加工效率 。江苏高速卧式加工中心厂家供应高传四开卧式加工中心支持多工位加工,可同时处理多个工件,提高设备利用率。
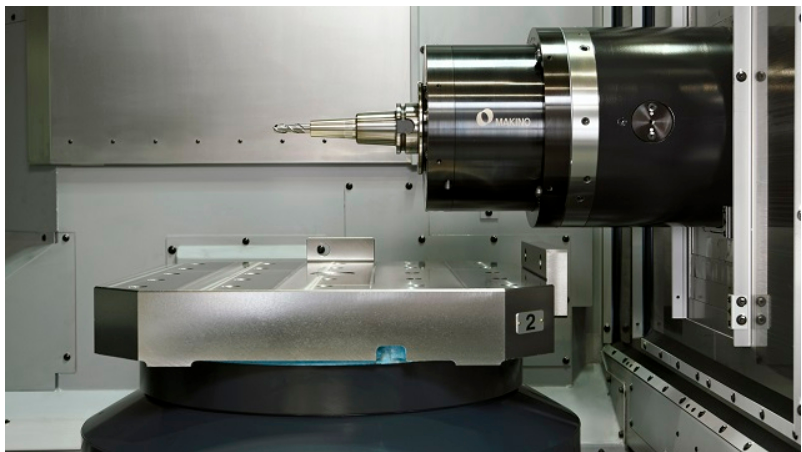
凭借多轴联动和先进的数控系统,卧式加工中心具备出色的加工复杂形状零件的能力。在加工过程中,通过对多个坐标轴的精确控制,刀具能够沿着复杂的轨迹运动,实现对各种异形曲面、扭曲轮廓的精确加工。例如,在航空航天领域,卧式加工中心可用于加工飞机发动机的叶片、叶轮等零件,这些零件的形状复杂,精度要求较高,卧式加工中心能够通过其强大的加工能力,确保零件的加工精度和表面质量。在模具制造行业,卧式加工中心也能大显身手,对各种复杂的模具型腔进行加工,为模具的高精度制造提供有力支持 。
卧式加工中心在设计和制造过程中,充分考虑了大规模生产的需求。其高刚性的结构、强大的切削能力和稳定的加工性能,保证了在长时间、**度的生产过程中,机床能够持续稳定地运行,输出高质量的加工产品。多轴联动和自动化上下料功能的应用,进一步提高了生产效率,降低了人工成本。同时,卧式加工中心还可与自动化生产线进行无缝集成,通过自动化输送系统、机器人等设备,实现工件在不同加工设备之间的自动流转和加工,形成高效的自动化生产系统,满足大规模生产对效率和质量的严格要求 。高传四开卧式加工中心加工精度达微米级,满足精密模具、航空零件加工要求。
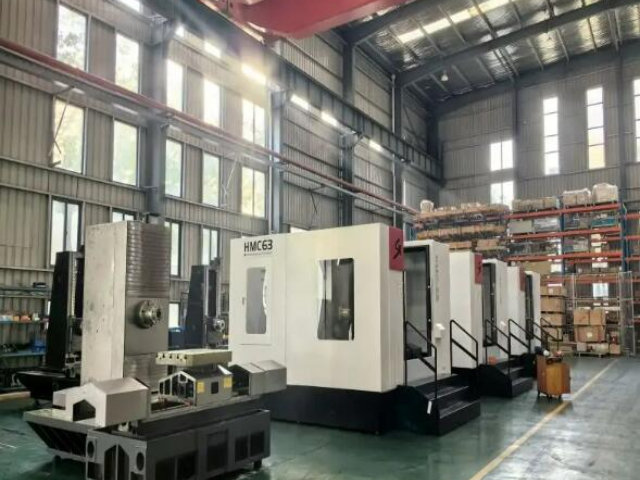
数控卧加加工中心采用高速切削技术,通过提高主轴转速、切削速度和进给速度来实现加工效率的大幅提升。高速切削能够使刀具在单位时间内切除更多的材料,缩短加工时间。同时,由于切削速度快,切削热来不及传递给工件,减少了工件的热变形,有利于提高加工精度。在高速切削过程中,需要匹配高性能的刀具、先进的冷却润滑系统和优化的加工参数。例如,使用涂层硬质合金刀具或陶瓷刀具等具有高硬度、高耐热性的刀具材料,采用高压冷却或微量润滑技术,以及通过切削试验和仿真优化确定合理的切削速度、进给量和切削深度等参数,以充分发挥高速切削的优势。进给系统采用高精度滚珠丝杠,传动平稳,高传四开卧式加工中心定位精度高。数控卧式加工中心保养
在轨道交通领域,高传四开卧式加工中心加工列车轮毂、制动部件,安全可靠。安徽卧式加工中心参考价
国内复合加工技术逐步追赶。2016年,大连科德推出五轴车铣复合卧式加工中心,可完成车削、铣削、镗削等工序,加工零件直径达1000mm。济南二机床的卧式加工中心集成齿轮加工功能,为变速箱制造提供一体化解决方案。但国内复合设备的换刀时间、工序切换效率仍落后国外,平均换刀时间比国外产品长2-3秒,限制了批量生产效率。国外企业响应绿色制造理念,对卧式加工中心进行节能改造。2018年,日本发那科的卧式加工中心采用伺服电机能量回收系统,能耗降低30%,切削液循环利用率达95%。德国通快的设备采用干式切削技术,减少切削液使用量80%,噪音控制在85分贝以下。通过轻量化设计,机床重量减轻20%,材料利用率提升15%。绿色卧式加工中心在欧洲市场占有率达60%,成为企业采购优先。 安徽卧式加工中心参考价
安徽高传四开数控装备制造有限公司免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的商铺,信息的真实性、准确性和合法性由该信息的来源商铺所属企业完全负责。本站对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。
友情提醒: 建议您在购买相关产品前务必确认资质及产品质量,过低的价格有可能是虚假信息,请谨慎对待,谨防上当受骗。