
高传四开龙门加工中心针对汽车覆盖件模具的加工特点进行了结构适配,可处理车门模、翼子板模、引擎盖模、顶盖模、侧围模等大型拉延模与修边模。此类模具长度常在 2000mm 至 4000mm 之间,重量可达数吨,设备 X 轴行程 3000mm 至 6000mm,Y 轴行程 2000mm 至 3500mm,工作台承重 10000kg 至 20000kg,能够满足大型模具的装夹与加工需求。模具型面多为复杂自由曲面,设备三轴联动插补精度较高,配合球头刀与圆角刀可实现型面的连续光顺加工。主轴采用皮带或齿轮传动结构,中低速段扭矩充足,粗加工时可承受较大切削负荷。机床横梁经过淬火磨削处理,导轨面硬度均匀,长期运行下磨损量较小。冷却系统配备大流量冲屑与主轴恒温控制,减少加工过程中的热漂移。对于汽车模具行业对型面精度和表面质量的要求,设备可在半精加工后留均匀余量供精加工和钳工研修,缩短模具交付周期。工作台、床身等大铸件均经时效及二次回火处理,高传四开龙门加工中心确保精度稳定。安徽数控龙门加工中心有几种
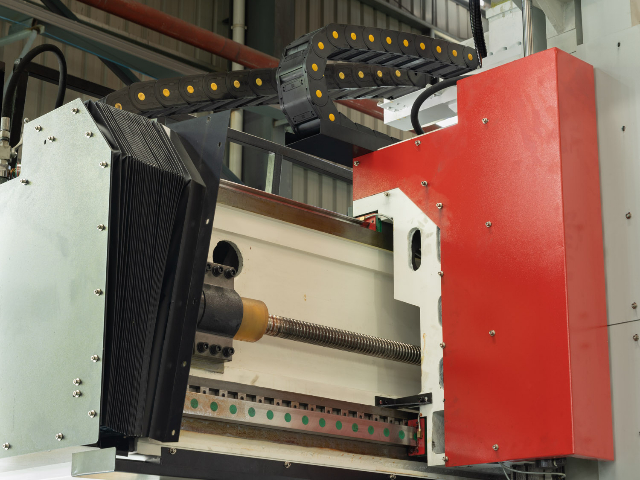
高传四开龙门加工中心在薄壁零件加工方面可通过工艺适配和设备特性提供稳定的加工方案。薄壁零件常见于航空航天结构件、电子产品壳体、换热器端板等,壁厚常在 1mm 至 5mm 之间,加工时容易产生振动和变形。设备进给系统响应较快,可采用高转速、小切深、快进给的加工策略,减少切削力对薄壁的影响。主轴转速可达 8000rpm 以上,配合锋利的整体硬质合金刀具,切削力较小,薄壁变形量可控。三向线轨配置机型运动灵敏,加速度较高,薄壁件精加工时进给速度平稳,表面质量较好。数控系统支持刀具半径补偿和长度补偿,可根据薄壁件的实际变形量微调补偿值,保证尺寸精度。冷却系统可采用微量润滑或风冷方式,减少切削液冲击对薄壁的影响,同时避免薄壁件因温差产生的热变形。以壁厚 2mm 的铝合金腔体加工为例,采用直径 6mm 立铣刀,转速 8000rpm,切深 0.5mm,进给 2000mm/min,分层铣削后壁厚公差可控制在 ±0.05mm 范围内。对于刚性更弱的薄壁件,可通过增加工艺肋、真空吸盘、低熔点合金填充等辅助装夹方式提升加工稳定性,设备的大工作台面和 T 型槽布局便于多种工装的安装固定。薄壁零件加工方案使设备能够覆盖航空航天、电子通信、精密机械等行业的薄壁件生产需求。上海自动化龙门加工中心欢迎选购高传四开龙门加工中心,采用日本发那科先进数控系统,实现任意五轴四联动,复杂加工轻松搞定。
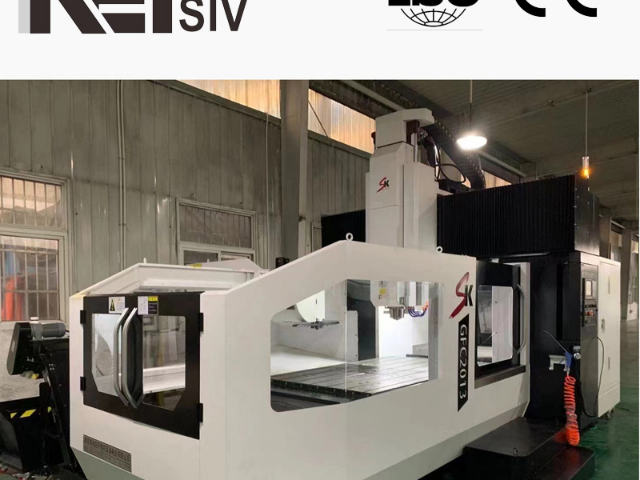
高传四开龙门加工中心的主轴系统根据机型和加工需求提供多种配置方案。标准配置采用皮带传动主轴,转速范围 50rpm 至 6000rpm,功率 22kW,扭矩 150N・m,适合通用铣削、镗削、钻孔加工。重载配置采用齿轮箱传动主轴,转速范围 20rpm 至 4000rpm,功率 37kW,扭矩可达 600N・m 以上,适合大余量粗加工和难切削材料加工。高速配置采用直联或电主轴,转速可达 8000rpm 至 12000rpm,适合铝合金、铜合金等材料的高速精铣和模具型面加工。主轴轴承采用进口精密角接触球轴承或圆锥滚子轴承,根据载荷特性匹配,轴承组经过预紧装配,径向跳动和轴向窜动控制在较小范围。主轴配备恒温冷却系统,油温控制在设定值 ±1℃ 范围内,减少长时间运行下的热伸长。主轴锥孔采用 BT50 或 CAT50 标准,拉刀力稳定,刀具夹持可靠。主轴前端配备气幕保护和环形冷却喷嘴,加工时可有效防止切削液和粉尘进入轴承内部。多种主轴配置使设备能够覆盖从粗加工到精加工、从普通材料到难加工材料的加工需求。
多元应用,助力产业升级龙门加工中心凭借其性能,在众多行业中发挥着不可替代的关键作用,成为推动产业升级的重要力量。在航空航天领域,助力加工飞机起落架、发动机叶片等关乎飞行安全的复杂零件;于汽车制造行业,实现模具、缸体等高精度部件的批量生产,提升汽车品质;在能源装备方面,承担起风电齿轮箱、核电设备等重型结构件的加工重任,保障能源稳定供应;模具行业中,实现大型模具的一体化加工,缩短交付周期。从制造到基础工业,龙门加工中心广泛的应用范围,为不同产业提供高效、精细的加工解决方案,助力各行业在激烈的市场竞争中脱颖而出 。自动换刀功能与自动化加工特性,助力高传四开龙门加工中心实现高效连续生产。
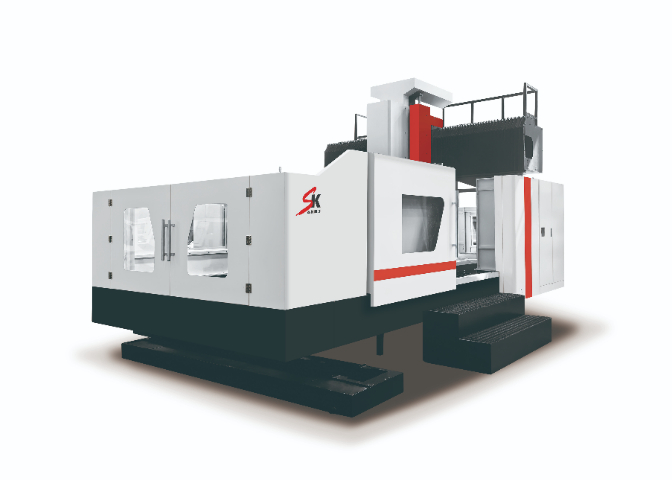
高传四开龙门加工中心在孔系加工方面具备稳定的精度保障能力,可完成钻孔、扩孔、铰孔、镗孔、锪孔、攻丝等多种孔加工工序。设备三向定位精度可达 ±0.008mm 至 ±0.012mm,重复定位精度可达 ±0.005mm 至 ±0.008mm,孔系位置度能够满足多数机械零件的图纸要求。主轴采用 BT50 锥孔,刀柄夹持精度较高,镗孔时可选用精镗刀进行孔径微调,微调量可达 0.001mm 级,孔径公差可控制在 H7 级以内。数控系统支持刚性攻丝功能,主轴转速与进给同步控制,螺纹加工精度稳定,可加工 M3 至 M30 范围内的内螺纹。对于多孔系零件,可采用多坐标系设定和子程序调用,一次装夹完成所有孔位加工,减少二次装夹的位置误差。孔加工时可根据孔径和材料选择合适的切削参数,以铸铁件上直径 30mm 孔加工为例,先钻底孔后镗孔,镗孔转速 800rpm,进给 100mm/min,加工后孔径精度和表面粗糙度均能满足要求。冷却系统配备主轴中心出水,深孔钻削时排屑顺畅,孔壁表面质量较好。设备可配备在机测头,孔加工后自动测量孔径和孔位,超差时自动补偿,适合批量孔系零件的稳定生产。孔系加工精度保障能力使设备在箱体、阀体、泵体、法兰盘等多孔零件加工中能够提供可靠的精度支撑。龙门框架结构稳固,高传四开龙门加工中心的横梁、立柱坚实,确保加工平稳准确。安徽数控龙门加工中心有几种
高传四开龙门加工中心适用于大型框架件加工,如机床床身、龙门架等,品质有保障。安徽数控龙门加工中心有几种
高传四开龙门加工中心在航空航天零部件加工中可承担多种类型工件的铣削任务,包括机翼骨架、起落架支撑件、发动机壳体、舱体结构件等。设备定位精度可达 ±0.008mm,重复定位精度可达 ±0.005mm,三轴联动配合数控系统插补运算,能够完成复杂曲面的连续加工。主轴转速范围 50rpm 至 6000rpm,低速段大扭矩适合钛合金、高温合金等难加工材料的粗铣,高速段适合铝合金蒙皮类零件的精铣。机床床身采用整体铸造结构,经过二次时效处理,热稳定性较好。冷却系统可根据刀具和材料切换外冷与内冷方式,延长刀具使用寿命。对于航空航天行业常见的小批量、多品种、高精度要求的生产特点,设备支持多坐标系设定与子程序调用,换产调整时间较短,能够适应研发件与批量件交替生产的节奏。安徽数控龙门加工中心有几种
安徽高传四开数控装备制造有限公司免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的商铺,信息的真实性、准确性和合法性由该信息的来源商铺所属企业完全负责。本站对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。
友情提醒: 建议您在购买相关产品前务必确认资质及产品质量,过低的价格有可能是虚假信息,请谨慎对待,谨防上当受骗。