
高传四开龙门加工中心具备与自动化产线对接的集成能力,可作为柔性制造单元的加工设备参与自动化生产。设备数控系统支持标准工业以太网通信协议,可与上位机、MES 系统、PLC 主控系统进行数据交互,实现加工程序下发、加工状态上传、设备运行数据采集等功能。机床侧配备标准 I/O 接口和安全接口,可对接上下料机械手、桁架机械手、AGV 小车、辊道输送线等物料搬运设备,实现工件的自动上下料。对于双工作台配置的机型,两个工作台可交替进入加工区域,一个工作台加工的同时另一个工作台进行上下料,辅助时间与加工时间重叠,设备利用率可得到提升。机床可配备工件自动测头,工件装夹后自动测量位置并补偿坐标系,减少人工对刀时间。刀具侧可配备对刀仪和刀具破损检测装置,自动测量刀具长度和半径,检测刀具是否断裂,保证自动化运行中的加工安全性。机床可配置自动门,与上下料设备联动,上下料时自动开门,加工时自动关门并互锁。对于多台设备组成的柔性产线,可提供设备布局建议和接口规范,配合集成商完成产线联调。自动化集成能力使设备能够适应智能制造和少人化生产的趋势,适合批量稳定生产的企业进行产线升级。滑鞍与主轴箱在横梁上灵动穿梭,高传四开龙门加工中心三轴联动,驾驭复杂零件加工。上海高速龙门加工中心哪里有卖的
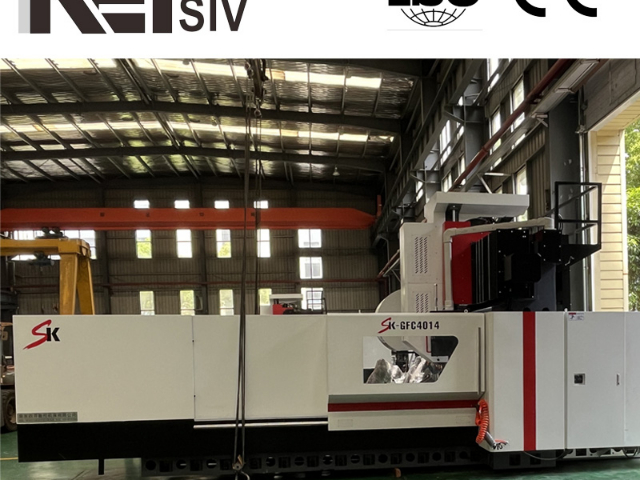
高传四开龙门加工中心的冷却系统采用多回路设计,包括主轴恒温冷却、导轨滚珠丝杠润滑、切削液冲屑和电气柜温控四个部分。主轴恒温冷却通过油冷机实现,油温设定后自动控制在 ±1℃ 范围内,主轴轴承和电机产生的热量被循环油带走,减少热变形对加工精度的影响。导轨和滚珠丝杠采用定时定量自动润滑系统,润滑泵按照设定时间间隔向各润滑点泵送润滑油,油量分配器保证每个润滑点获得均匀油量,既避免润滑不足导致的磨损,也防止过量润滑造成的浪费和污染。切削液系统配备大流量水泵,流量可达 100L/min 至 200L/min,通过主轴中心出水和外部冷却喷嘴双重供给,中心出水用于深孔钻削和内冷刀具加工,外部喷嘴用于常规铣削的冲屑和刀具冷却。切削液箱配备多级过滤装置,切削液回流后经过磁性分离器和滤网过滤,切屑被分离收集,延长切削液使用寿命。电气柜配备工业空调或热交换器,柜内温度控制在设定范围,保证数控系统和伺服驱动器在稳定温度环境下运行。冷却与润滑系统的完善设计使设备能够长时间连续运行,维护周期合理,适合工业现场的持续生产需求。安徽数控龙门加工中心市场高传四开龙门加工中心适用于大型框架件加工,如机床床身、龙门架等,品质有保障。
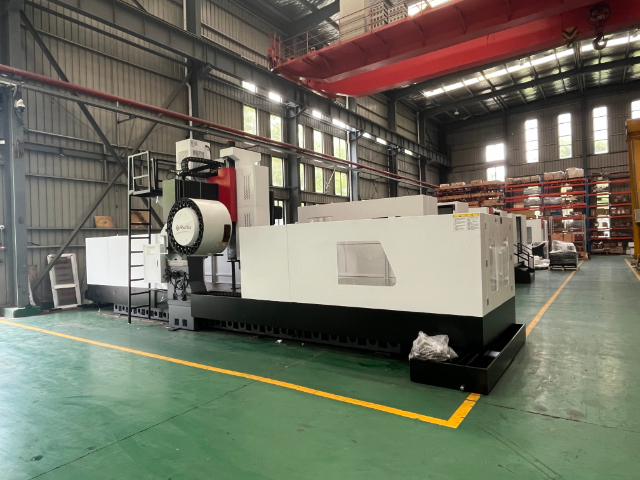
高传四开龙门加工中心在焊接结构件加工方面具备适配的设备能力,可处理工程机械车架、矿山机械机架、钢结构节点、桥梁构件、港口机械结构件等焊接件的加工。焊接结构件由钢板切割后焊接成型,焊缝余高较大,加工余量不均匀,部分区域存在焊接硬化层,对设备刚性和抗冲击能力要求较高。设备主轴采用齿轮箱传动结构,低速大扭矩输出,焊接件粗加工时可承受断续切削带来的冲击,切削深度可达 8mm 至 15mm。三向硬轨结构经过淬火处理,导轨面硬度较高,面对焊接件的硬点和余量波动时切削平稳,导轨磨损较小。以挖掘机车架焊接件加工为例,工件重量可达数吨,工作台承重 10000kg 至 20000kg,T 型槽和压板配合可实现工件的稳固装夹,粗铣焊缝余高和安装面时切削稳定。焊接件加工前通常需要进行时效处理或振动去应力,减少加工后的变形,设备大工作台面便于时效后工件的吊装和定位。数控系统支持螺旋插补和刚性攻丝,可完成焊接件上的大直径孔镗削和螺纹加工。冷却系统配备大流量冲屑,焊接件加工时切屑体积较大,可及时排出。排屑系统可配备链板式排屑机,适合焊接件加工产生的大体积切屑输送
高传四开龙门加工中心通过配置高速主轴可实现高速精铣加工,高速主轴采用电主轴或直联主轴结构,转速可达 8000rpm 至 12000rpm,部分配置可达 15000rpm 以上,适合铝合金、铜合金、预硬钢等材料的高速精加工。高速主轴采用陶瓷球轴承或油气润滑结构,高速运转下温升较低,跳动量较小。进给系统采用直线导轨配合大导程滚珠丝杠,快移速度可达 24m/min 至 48m/min,加速度可达 0.5g 至 1.0g,高速进给下定位响应较快。数控系统具备高速前瞻功能,可预先读取后续程序段并自动优化进给速度,在曲面拐角处自动减速,保证加工精度的同时提升表面质量。以铝合金模具型腔精加工为例,采用直径 10mm 球头刀,转速 10000rpm,进给 3000mm/min,步距 0.3mm,加工后表面粗糙度可达 Ra0.8 以下,减少后续钳工抛光工作量。高速精铣时切削力较小,工件装夹变形和刀具让刀量较小,适合薄壁件和精密零件的精加工。冷却系统可切换油气润滑或微量润滑方式,高速加工时刀具冷却充分且切削液用量较少。高速精铣能力使设备在模具制造、铝合金结构件、精密机械零件等领域能够提供较高的加工表面质量和加工效率,适合对表面光整度要求较高的工件生产。数控龙门加工中心,随时代科技发展不断升级,持续为制造业提供强劲加工动力 。
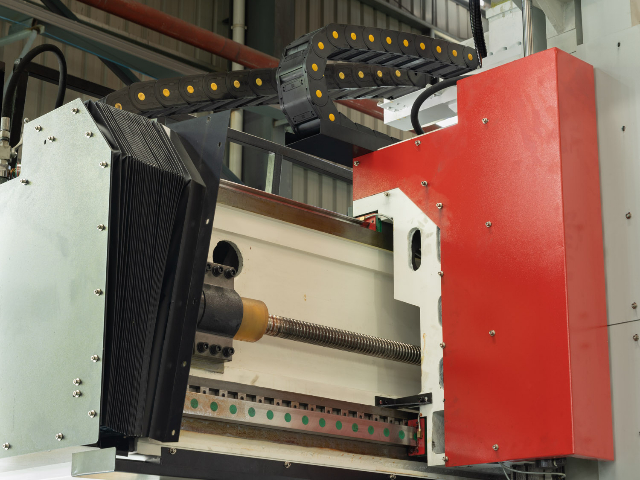
一次装夹即可完成多种加工任务,如铣削、钻孔、镗孔、攻丝等多工序连续作业。在加工大型机械零件时,无需频繁换装工件,减少了辅助时间。同时,其具备高速切削能力,主轴转速和进给速度可根据加工材料和工艺要求灵活调整,快速切除材料,大幅缩短加工周期。对于批量生产的企业,能显著提高单位时间内的产量,增强市场竞争力。强大的自动化功能:通过编程控制,可实现加工过程的全自动化。操作人员只需在加工前输入加工程序,机床就能按照预设路径和参数自动运行,减少了人工干预,降低了劳动强度。在长时间连续加工中,自动化运行能保持稳定的加工节奏,避免因人为疲劳导致的加工误差。而且,部分数控龙门铣床还配备了自动换刀系统,可在加工过程中根据程序指令快速更换刀具,进一步提高加工效率。 数控龙门加工中心,靠稳定的电气控制系统,确保设备运行可靠,加工过程顺畅无阻。安徽数控龙门加工中心批发商
滑枕结构分闭式和开式,高传四开龙门加工中心满足不同加工需求,适应性强。上海高速龙门加工中心哪里有卖的
高传四开龙门加工中心在薄壁零件加工方面可通过工艺适配和设备特性提供稳定的加工方案。薄壁零件常见于航空航天结构件、电子产品壳体、换热器端板等,壁厚常在 1mm 至 5mm 之间,加工时容易产生振动和变形。设备进给系统响应较快,可采用高转速、小切深、快进给的加工策略,减少切削力对薄壁的影响。主轴转速可达 8000rpm 以上,配合锋利的整体硬质合金刀具,切削力较小,薄壁变形量可控。三向线轨配置机型运动灵敏,加速度较高,薄壁件精加工时进给速度平稳,表面质量较好。数控系统支持刀具半径补偿和长度补偿,可根据薄壁件的实际变形量微调补偿值,保证尺寸精度。冷却系统可采用微量润滑或风冷方式,减少切削液冲击对薄壁的影响,同时避免薄壁件因温差产生的热变形。以壁厚 2mm 的铝合金腔体加工为例,采用直径 6mm 立铣刀,转速 8000rpm,切深 0.5mm,进给 2000mm/min,分层铣削后壁厚公差可控制在 ±0.05mm 范围内。对于刚性更弱的薄壁件,可通过增加工艺肋、真空吸盘、低熔点合金填充等辅助装夹方式提升加工稳定性,设备的大工作台面和 T 型槽布局便于多种工装的安装固定。薄壁零件加工方案使设备能够覆盖航空航天、电子通信、精密机械等行业的薄壁件生产需求。上海高速龙门加工中心哪里有卖的
安徽高传四开数控装备制造有限公司免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的商铺,信息的真实性、准确性和合法性由该信息的来源商铺所属企业完全负责。本站对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。
友情提醒: 建议您在购买相关产品前务必确认资质及产品质量,过低的价格有可能是虚假信息,请谨慎对待,谨防上当受骗。