
初步发展阶段:20世纪60-70年代,数控龙门铣床迎来初步发展。在国外,机床制造技术不断革新,多轴联动技术开始萌芽,为加工复杂曲面和异形零件提供了可能。而在中国,机床行业正处于引进技术、建立体系的阶段。像北京北一机床,从引进苏联的铣床技术开始,到60、70年代引入普通龙门铣床,逐步构建起自身的技术基础。但这种发展模式相对封闭,限制了行业的快速进步,中国数控龙门铣床与国际先进水平存在明显差距。技术引进与合作阶段(国外):20世纪70-90年代,国外数控龙门铣床发展迅猛。电子技术、计算机技术的井喷式发展,让数控龙门铣床迎来黄金发展期。计算机数控系统(CNC)取代早期硬件数控系统,编程变得便捷,加工精度和稳定性大幅提升。机床结构设计持续优化,龙门框架刚性和稳定性增强,能承受更大切削力。多轴联动技术取得重大突破,在航空发动机叶片、汽轮机叶片等复杂零件加工中,多轴联动数控龙门铣床成为主角,极大推动了**制造业发展。刀具技术进步也为其助力,新型刀具材料和涂层技术,提升了刀具切削性能和使用寿命,自动换刀系统的完善进一步提高了生产效率。 大刚性结构减少切削振动,高传四开龙门加工中心实现高精度表面加工。江苏定制龙门加工中心解决方案
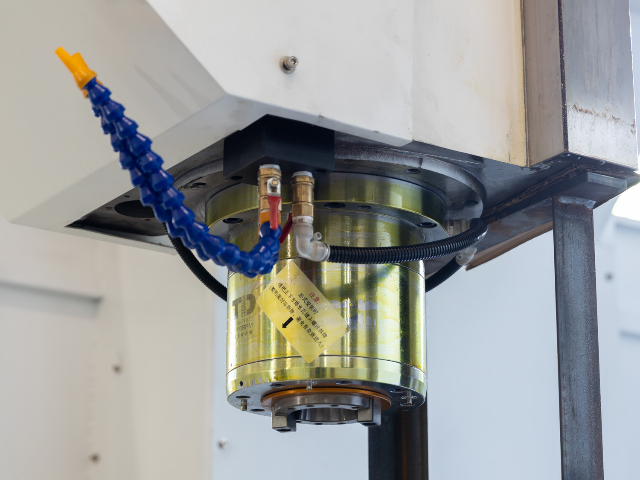
高传四开龙门加工中心在铝合金件加工方面可通过高速主轴配置实现高效加工,铝合金具有密度低、切削性能好的特点,适合高转速、大进给的加工策略。设备可配置电主轴或直联高速主轴,转速可达 8000rpm 至 15000rpm,部分配置可达 20000rpm 以上,铝合金加工时切削速度高,材料去除率大。进给系统采用直线导轨配合大导程滚珠丝杠,快移速度可达 24m/min 至 48m/min,铝合金加工时进给速度可设定在 3000mm/min 至 8000mm/min 范围内,加工效率较高。以铝合金散热器底板加工为例,采用直径 50mm 三刃铝合金铣刀,转速 10000rpm,进给 5000mm/min,切削深度 5mm,加工后平面表面粗糙度可达 Ra1.6 以下,单件加工时间较短。铝合金加工时切屑为带状,容易缠绕刀具,冷却系统配备大流量冲屑,可及时冲走切屑,避免切屑刮伤已加工表面。刀具可选用整体硬质合金立铣刀或金刚石涂层刀具,铝合金加工时刀具寿命较长,表面质量较好。对于铝合金薄壁件和精密零件,可采用小切深、高转速的精加工策略,减少切削力和工件变形。设备数控系统支持高速前瞻和 NURBS 插补,铝合金曲面加工时进给速度平稳,表面光顺度较好。江苏定制龙门加工中心解决方案高传四开龙门加工中心的远程监控系统,让管理者随时掌握机床运行状况。
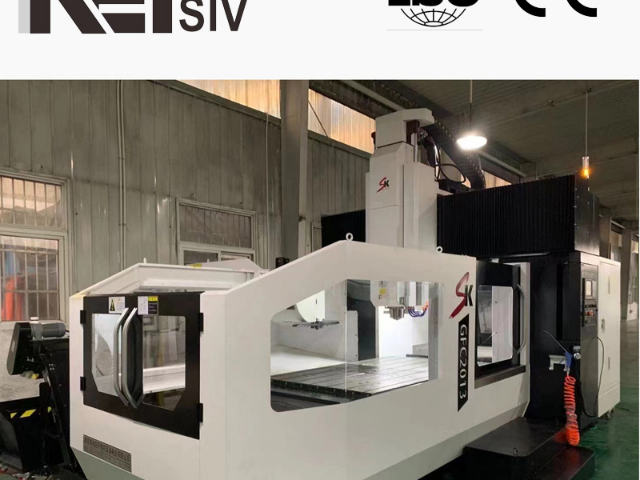
高传四开龙门加工中心可提供刀具与工装夹具配套方案,帮助客户在设备交付时同步获得完整的加工工具配置,减少后续选型和采购的时间成本。刀具配套根据客户的工件材料、加工工序和设备主轴配置制定,涵盖面铣刀、立铣刀、球头刀、圆角刀、镗刀、钻头、铰刀、丝锥、刀柄、拉钉等完整刀具体系。铸铁件加工可选用可转位硬质合金面铣刀和 CBN 刀片,钢件加工可选用涂层硬质合金刀具,铝合金加工可选用金刚石涂层或整体硬质合金高光刀具,难加工材料可选用陶瓷刀具或硬质合金刀具。刀柄根据主轴锥孔配置 BT50 系列,包括 ER 刀柄、侧固刀柄、面铣刀柄、镗刀柄、热缩刀柄等类型,满足不同刀具的夹持需求。工装夹具配套根据工件形状和装夹需求设计,包括压板、平口钳、组合夹具、夹具、真空吸盘、永磁吸盘等。大型结构件可采用 T 型槽螺栓压板组合装夹,箱体件可采用定位夹具,薄板件可采用真空吸盘,批量零件可设计多工位夹具实现一次装夹多件加工。刀具和夹具方案还包括刀具预调仪、对刀仪、刀具柜、工具车等辅助设备的配置建议。配套方案使客户在设备投产前即可获得完整的工具体系,缩短投产准备周期,同时刀具选型与设备性能匹配,有利于发挥设备的加工效率和精度。
一次装夹即可完成多种加工任务,如铣削、钻孔、镗孔、攻丝等多工序连续作业。在加工大型机械零件时,无需频繁换装工件,减少了辅助时间。同时,其具备高速切削能力,主轴转速和进给速度可根据加工材料和工艺要求灵活调整,快速切除材料,大幅缩短加工周期。对于批量生产的企业,能显著提高单位时间内的产量,增强市场竞争力。强大的自动化功能:通过编程控制,可实现加工过程的全自动化。操作人员只需在加工前输入加工程序,机床就能按照预设路径和参数自动运行,减少了人工干预,降低了劳动强度。在长时间连续加工中,自动化运行能保持稳定的加工节奏,避免因人为疲劳导致的加工误差。而且,部分数控龙门铣床还配备了自动换刀系统,可在加工过程中根据程序指令快速更换刀具,进一步提高加工效率。 建立详细的保养记录档案,为设备的预防性维修提供数据支持。
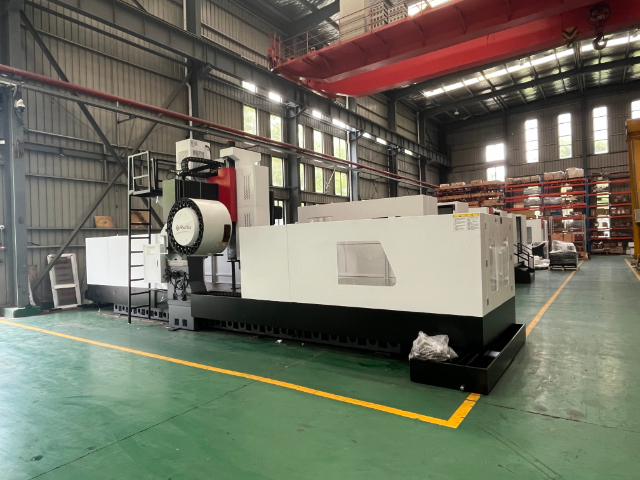
高传四开龙门加工中心的横梁结构采用整体铸造设计,材料为高强度铸铁,横梁截面经过优化设计,筋板布局合理,在减轻重量的同时保持较高的抗弯和抗扭刚度。横梁导轨面经过淬火处理,硬度达到 HRC50 以上,再经过精密磨削加工,导轨直线度和平面度控制在较小公差范围内。横梁与立柱采用螺栓加定位销连接,装配时经过铲刮工艺,结合面接触均匀,长期运行下连接可靠性较好。滑枕在横梁上横向移动,滑枕截面采用方形或矩形设计,导向面长,抗倾覆能力强,加工深腔和悬伸较长时振动较小。横梁升降机构根据机型配置,定梁机型横梁固定于立柱上,适合大行程稳定加工;动梁机型横梁可沿立柱上下移动,适应不同高度工件的加工需求。横梁内部配备平衡油缸或配重系统,减少滑枕和主轴箱自重对进给系统的影响。润滑系统对横梁导轨和丝杠进行定时定量供油,减少摩擦磨损。横梁结构的设计使设备在大跨度加工条件下仍能保持较好的刚性和精度,适合大型工件的多面连续加工。工作台、床身等大铸件均经时效及二次回火处理,高传四开龙门加工中心确保精度稳定。河北大型龙门加工中心厂家
龙门结构多样,高传四开龙门加工中心有横梁固定、分段升降、任意升降等类型。江苏定制龙门加工中心解决方案
高传四开龙门加工中心的冷却系统采用多回路设计,包括主轴恒温冷却、导轨滚珠丝杠润滑、切削液冲屑和电气柜温控四个部分。主轴恒温冷却通过油冷机实现,油温设定后自动控制在 ±1℃ 范围内,主轴轴承和电机产生的热量被循环油带走,减少热变形对加工精度的影响。导轨和滚珠丝杠采用定时定量自动润滑系统,润滑泵按照设定时间间隔向各润滑点泵送润滑油,油量分配器保证每个润滑点获得均匀油量,既避免润滑不足导致的磨损,也防止过量润滑造成的浪费和污染。切削液系统配备大流量水泵,流量可达 100L/min 至 200L/min,通过主轴中心出水和外部冷却喷嘴双重供给,中心出水用于深孔钻削和内冷刀具加工,外部喷嘴用于常规铣削的冲屑和刀具冷却。切削液箱配备多级过滤装置,切削液回流后经过磁性分离器和滤网过滤,切屑被分离收集,延长切削液使用寿命。电气柜配备工业空调或热交换器,柜内温度控制在设定范围,保证数控系统和伺服驱动器在稳定温度环境下运行。冷却与润滑系统的完善设计使设备能够长时间连续运行,维护周期合理,适合工业现场的持续生产需求。江苏定制龙门加工中心解决方案
安徽高传四开数控装备制造有限公司免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的商铺,信息的真实性、准确性和合法性由该信息的来源商铺所属企业完全负责。本站对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。
友情提醒: 建议您在购买相关产品前务必确认资质及产品质量,过低的价格有可能是虚假信息,请谨慎对待,谨防上当受骗。