
直缝焊机在核电主管道窄间隙焊接中的创新应用 针对AP1000核电主管道SA508Gr.3Cl.2钢的焊接需求,开发了特制窄间隙直缝焊机系统: 采用双丝双脉冲MAG焊接工艺(主丝φ1.2mm/辅丝φ1.0mm) 窄间隙坡口设计:宽度8-10mm,深度60mm 多层多道焊接参数优化矩阵: | 焊道位置 | 电流(A) | 电压(V) | 热输入(kJ/cm) | |----------|---------|---------|---------------| | 根部 | 280-320 | 28-30 | 18-22 | | 填充层 | 320-360 | 30-32 | 22-25 | | 盖面层 | 300-340 | 29-31 | 20-23 | 经RT+UT+PT检测,焊缝质量满足ASME III NB卷标准要求,-29℃冲击功达210J以上。直缝焊机的焊接工艺先进,提高生产效率。浙江氩弧焊直缝焊机生产源头
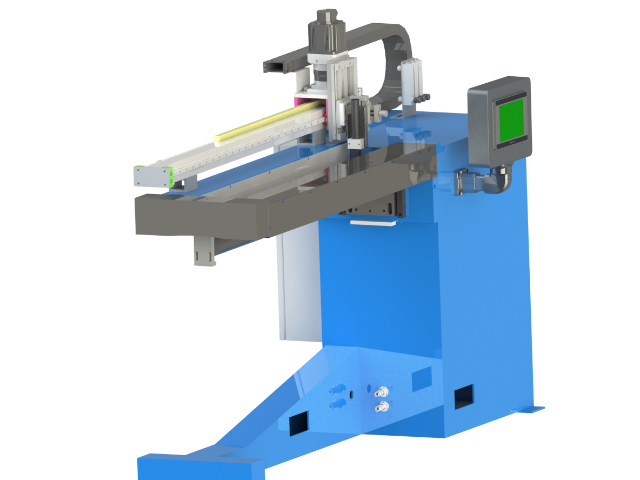
直缝焊机在深海热泉科考装备耐蚀焊接中的突破性进展 针对深海热泉探测器的极端环境(350℃/30MPa/高硫)焊接需求,开发了特种焊接系统: 多层复合焊材设计(镍基合金625外层+钛合金内层) 超高压环境焊接参数动态补偿算法: text | 深度(m) | 电流补偿系数 | 气体流量倍增系数 | 推荐焊速(mm/s) | |---------|--------------|-------------------|----------------| | 2000 | 1.12 | 1.8 | 3.5 | | 3000 | 1.25 | 2.5 | 3.0 | | 4000 | 1.38 | 3.2 | 2.5 | 实测性能(对比常规焊接): 点蚀电位提升420mV 应力腐蚀裂纹扩展速率降低至1/15 在模拟热泉环境中使用寿命超5年山东金属直缝焊机自主研发直缝焊机适用于不同厚度的金属材料焊接。
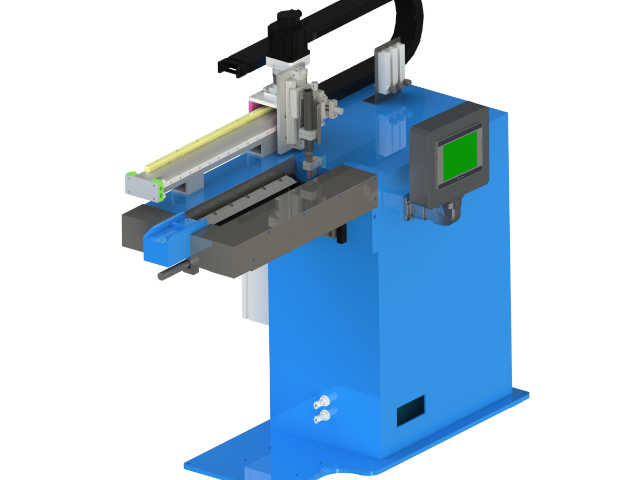
直缝焊机在船舶制造中的高效焊接与质量控制 船舶制造是一项复杂的工程,焊接是其中的关键环节之一。直缝焊机在船舶制造中,凭借其高效的焊接速度和严格的质量控制能力,发挥了重要作用。通过采用先进的焊接工艺和控制系统,直缝焊机能够实现船舶结构中关键部件的快速、稳定焊接。同时,直缝焊机还具备实时监测焊接过程的功能,能够及时发现并纠正焊接质量问题。这种高效焊接与质量控制的能力,为船舶制造的高效、高质量生产提供了有力支持,推动了船舶工业的快速发展。
在直缝焊机的操作过程中,焊工的技能同样重要。尽管现代焊机具有高度自动化的特点,但对操作人员的专业知识和技能要求依然很高。操作人员需要了解焊接材料的特性、焊接工艺的要求以及设备的维护保养知识,才能确保焊接作业的顺利进行。 直缝焊机的种类繁多,根据不同的焊接需求和材料特性,可以分为多种类型。例如,根据焊接材料的不同,可以分为碳钢直缝焊机、不锈钢直缝焊机等;根据焊接位置的不同,又可以分为固定式直缝焊机和移动式直缝焊机。用户可以根据自己的实际需求选择合适的机型。 直缝焊机的维护保养也是保证其长期稳定运行的关键。定期的清洁和检查可以预防故障的发生,延长设备的使用寿命。此外,对于易损件的及时更换也是维护工作的重要组成部分。通过合理的维护保养,直缝焊机可以持续提供高质量的焊接作业。该设备的焊缝跟踪精度高,适应高速焊接。
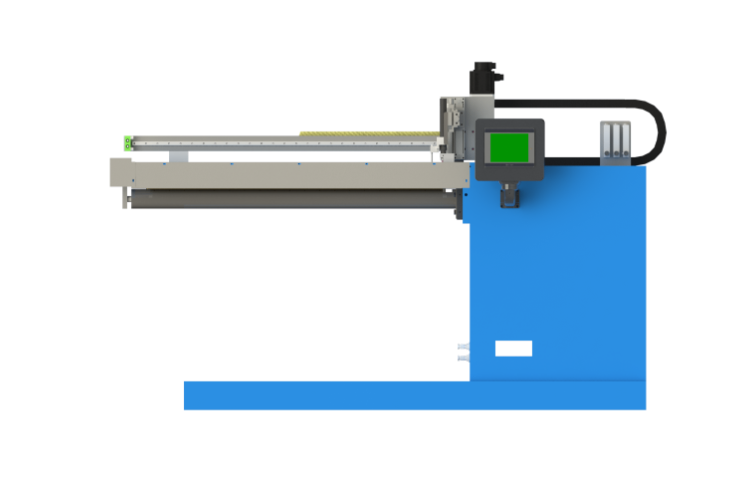
直缝焊机在航空航天领域的精密焊接 航空航天领域对焊接技术提出了较高的要求,需要实现高精度、强度的焊接。直缝焊机在这一领域中发挥着精密焊接的重要作用,确保了航空航天设备的可靠性和安全性。 在航空航天设备的焊接过程中,直缝焊机通过精确的控制系统和优化的焊接工艺,实现了对焊缝的微米级控制。这不提高了焊缝的强度和稳定性,还确保了航空航天设备在极端环境下的性能表现。 此外,直缝焊机在航空航天领域的精密焊接还体现在其能够适应不同材料和结构的焊接需求。航空航天设备通常采用强度、高韧性的材料,直缝焊机能够针对这些材料的特性,进行灵活的焊接参数调整,确保焊接质量和设备的整体性能。 随着航空航天技术的不断进步和直缝焊机性能的提升,未来直缝焊机将在航空航天领域发挥更加重要的作用,为航空航天事业的发展提供有力支持。直缝焊机的焊接技术在船舶维修中也十分关键。浙江高精密直缝焊机优化
直缝焊机的焊缝表面光滑,减少了打磨工作量。浙江氩弧焊直缝焊机生产源头
直缝焊机在极地破冰船厚板强钢焊接中的低温冲击韧性控制技术 技术: 开发Ni-Cr-Mo-V-Nb系低氢焊材(扩散氢含量≤1.2mL/100g) 多道焊热输入精确分段控制技术 工艺参数矩阵: text | 板厚(mm) | 预热温度(℃) | 层间温度(℃) | 热输入范围(kJ/cm) | 后热处理制度 | |----------|-------------|-------------|-------------------|--------------| | 50 | 150-180 | 120-150 | 18-22 | 300℃×2h | | 80 | 180-200 | 150-180 | 22-25 | 350℃×2h | 性能验证: -60℃冲击功≥180J(母材要求≥100J) 焊接接头CTOD值达0.32mm(DNV-OS-C401标准要求≥0.15mm)浙江氩弧焊直缝焊机生产源头
上海鑫宏凯达设备制造有限公司免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的商铺,信息的真实性、准确性和合法性由该信息的来源商铺所属企业完全负责。本站对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。
友情提醒: 建议您在购买相关产品前务必确认资质及产品质量,过低的价格有可能是虚假信息,请谨慎对待,谨防上当受骗。