
高传四开卧式加工中心在节能设计上采取多项措施,整机待机功率低于 3 kW,相比同规格传统机型降低约 25%。主轴电机与进给电机均采用高效变频驱动,空载时自动进入节能模式,切削时按需输出功率,典型箱体件加工工况下单件电费成本约 1.2 元。液压站采用变量泵系统,待机时自动卸荷,油温上升慢,可省去油冷却器的额外电耗。照明系统全部采用 LED 光源,功率 24 W,寿命 50000 小时,亮度 800 lux,加工区可视性好。切削液可选用半合成环保型,浓度 5%–8%,更换周期 3–6 个月,废液排放量减少。设备总功率 35–55 kW,车间配电与空压配置要求明确,用户在规划产线时可准确核算能源投入,长期运行的综合使用成本更具竞争力。切屑易于被冲刷排出,有效避免切屑残留对已加工表面的损伤。江苏工业卧式加工中心价位
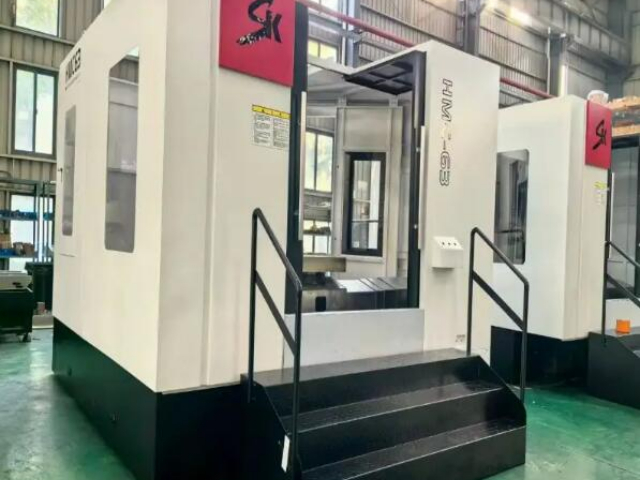
高传四开卧式加工中心在环境适应性方面做了充分考虑,可在 5–40℃ 环境温度下正常工作,短期 45℃ 高温环境下通过电气柜空调与主轴油冷仍可维持运行。湿度适应范围 30%–90%(无凝露),南方梅雨季节电气柜内配备除湿加热带,防止电路板凝露短路。设备对电网波动适应范围 ±10%,电压 380 V±38 V 内稳定运行,频率 50/60 Hz 自适应。车间粉尘较大时,可加装进气过滤装置,防止粉尘进入电气柜与主轴。振动较大的车间(如临近冲床)建议做隔振地基,隔振沟宽 100 mm、深 500 mm,可衰减 60% 外界振动。设备出厂前在高低温箱内进行环境测试,确保关键部件在极端条件下参数正常,用户在不同地域建厂均可放心使用。江苏卧式加工中心多工位加工可实现“加工-装卸”并行,实现近乎不停机生产。
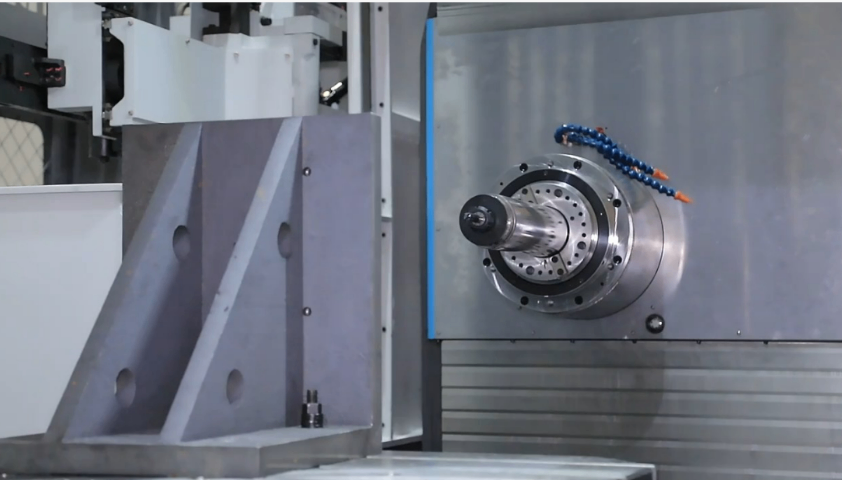
高传四开卧式加工中心三轴传动均采用 C3 级滚珠丝杠,丝杠直径 40–63 mm,导程 10–16 mm,经预拉伸安装后,热伸长量在全行程内被补偿至 0.01 mm 以下。丝杠支撑端采用固定 — 固定配对方式,临界转速高于实际运行转速 40%,高速移动时振动幅值小于 0.02 mm。直线导轨选用 35–45 mm 宽幅滚柱导轨,单条导轨额定动载荷 38 kN,X 轴双导轨四滑块配置,承载与抗倾覆能力优于同规格线轨机型。三轴快移速度 24/24/20 m/min,加速度 0.5 g,在典型箱体件 50 次换刀循环加工中,非切削时间占比可压缩至 35% 以内。各轴均配备双螺距误差补偿与反向间隙补偿,补偿点数 128 点,激光干涉仪检测后写入系统,长期使用后可再次标定恢复精度。
高传四开卧式加工中心在半导体设备零件加工领域可提供高精度解决方案,半导体设备零件如真空腔体、导轨基座、晶圆传输臂等,对平面度、平行度与洁净度要求严格。以真空腔体为例,材料 6061 铝合金,外形 600×500×300 mm,密封槽平面度 0.01 mm,表面粗糙度 Ra0.8。高速主轴 12000 rpm 配合金刚石刀具,铝合金铣削表面光亮,无需后续抛光。三轴全闭环光栅尺分辨率 0.001 mm,定位精度 0.005 mm,密封槽尺寸一致性好。设备可选配油雾收集器,加工时油雾浓度低于 5 mg/m³,车间环境洁净。在机测量可检测平面度与平行度,超差自动补正。某半导体设备企业导入后,腔体加工良品率从 90% 提升至 98%,真空检漏合格率 100%,满足半导体行业对零件稳定性的高要求。重心低且结构稳定,在重型切削时能保证优异的动态精度。
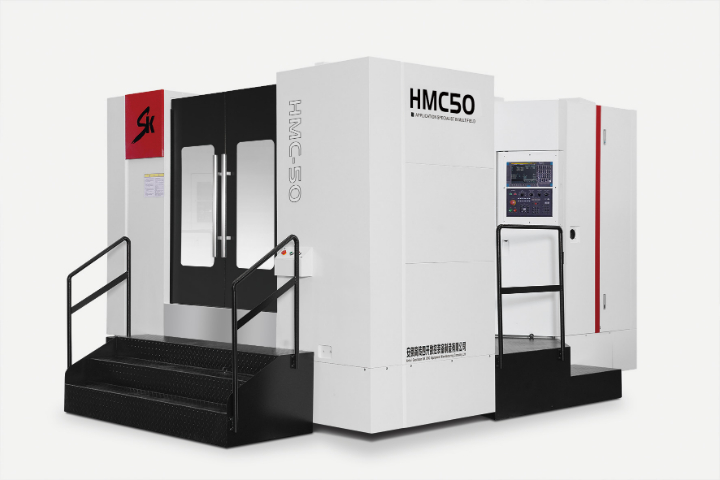
高传四开卧式加工中心气动系统配置 0.7 MPa 标准气源,耗气量 200 L/min,用户车间空压机能满足即可。气动元件主要用于主轴松刀、工作台吹气、夹具夹紧与防护门驱动,管路采用铝合金快插管道,压降小于 0.05 MPa。主轴松刀气缸出力 18000 N,松刀时间 0.5 秒,拉刀力稳定,刀柄锥面贴合率 90% 以上。吹气装置在换刀前自动吹扫主轴锥孔与刀柄,清洁度高,避免切屑夹入导致的精度偏差。气动三联件配备过滤器、减压阀与油雾器,过滤精度 5 μm,输出压力稳定 0.6 MPa。可选配气液增压缸,为液压夹具提供 5 MPa 高压油,夹紧力 30 kN,适合薄壁件的低变形夹紧。气动系统维护简单,每年更换一次滤芯即可,故障率低于 1%。机床结构刚性良好,适合进行大切削量的重型切削与强力加工。江苏耐用卧式加工中心价格
减少了工件在不同机床间的周转次数,缩短制造周期与成本。江苏工业卧式加工中心价位
高传四开卧式加工中心数控系统提供 FANUC 0i-MF、西门子 828D 与华中 HNC-848 三种主流配置,用户可根据操作习惯与工艺需求选择。系统内存 4 GB,可存储 1000 个以上加工程序,支持 U 盘、CF 卡与网络 DNC 传输,大型程序在线加工时传输速率 115200 bps 无卡顿。操作面板配备 10.4 英寸彩色液晶显示屏,中文界面,图形化对刀与测量循环,新手操作员经 8 小时培训即可完成简单工件加工。系统内置 200 组刀具补偿与 64 组工件坐标系,支持多工件并行加工与多刀位管理。宏程序 B 类编程开放,用户可自定义钻孔、铣槽等固定循环,复杂零件编程效率提升约 40%。系统支持以太网接口,程序与参数可远程备份,避免因系统故障导致程序丢失。江苏工业卧式加工中心价位
安徽高传四开数控装备制造有限公司免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的商铺,信息的真实性、准确性和合法性由该信息的来源商铺所属企业完全负责。本站对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。
友情提醒: 建议您在购买相关产品前务必确认资质及产品质量,过低的价格有可能是虚假信息,请谨慎对待,谨防上当受骗。