
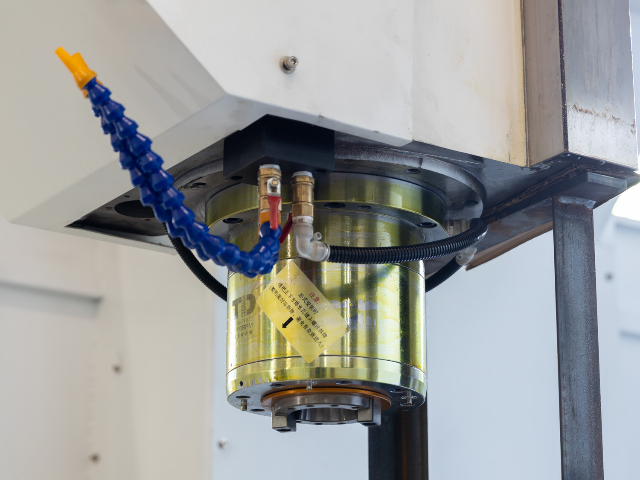
高传四开龙门加工中心的冷却系统采用多回路设计,包括主轴恒温冷却、导轨滚珠丝杠润滑、切削液冲屑和电气柜温控四个部分。主轴恒温冷却通过油冷机实现,油温设定后自动控制在 ±1℃ 范围内,主轴轴承和电机产生的热量被循环油带走,减少热变形对加工精度的影响。导轨和滚珠丝杠采用定时定量自动润滑系统,润滑泵按照设定时间间隔向各润滑点泵送润滑油,油量分配器保证每个润滑点获得均匀油量,既避免润滑不足导致的磨损,也防止过量润滑造成的浪费和污染。切削液系统配备大流量水泵,流量可达 100L/min 至 200L/min,通过主轴中心出水和外部冷却喷嘴双重供给,中心出水用于深孔钻削和内冷刀具加工,外部喷嘴用于常规铣削的冲屑和刀具冷却。切削液箱配备多级过滤装置,切削液回流后经过磁性分离器和滤网过滤,切屑被分离收集,延长切削液使用寿命。电气柜配备工业空调或热交换器,柜内温度控制在设定范围,保证数控系统和伺服驱动器在稳定温度环境下运行。冷却与润滑系统的完善设计使设备能够长时间连续运行,维护周期合理,适合工业现场的持续生产需求。龙门加工中心可选高压内冷功能,切削过程带走热量,改善刀具磨损速度。国内龙门加工中心哪里有卖的
高传四开龙门加工中心在复杂曲面加工方面可通过三轴联动或配置第四轴、第五轴实现多种曲面的铣削加工,覆盖模具型面、叶轮叶片、航空结构件、雕塑艺术品、异形机械零件等具有复杂曲面特征的工件。三轴联动可完成大部分具有三维曲面特征的模具型腔和型芯加工,数控系统支持 NURBS 插补和高速前瞻功能,曲面加工时进给速度平稳,表面光顺度较好。对于需要多面加工的复杂曲面工件,可配置数控回转工作台作为第四轴,或配置五轴联动头实现五轴加工,刀具可从不同角度接近曲面,避免刀具干涉,一次装夹完成多个曲面的加工。曲面加工可对接 UG、PowerMill、Mastercam、Cimatron 等主流编程的刀路文件,系统支持大容量程序在线加工或通过以太网边传边加工。以汽车覆盖件模型面加工为例,采用直径 10mm 球头刀,半精铣留 0.3mm 余量,精铣转速 6000rpm,进给 2500mm/min,步距 0.2mm,加工后曲面表面粗糙度可达 Ra0.8 以下,型面精度符合模具要求。主轴跳动量较小,球头刀刀尖点轨迹准确,曲面加工精度稳定。冷却系统可根据曲面加工特点选择外冷或内冷方式,保证刀具冷却和切屑排出。上海大型龙门加工中心联系人龙门加工中心可调整主轴转速区间,兼顾软质铝材与硬质合金工件加工需求。
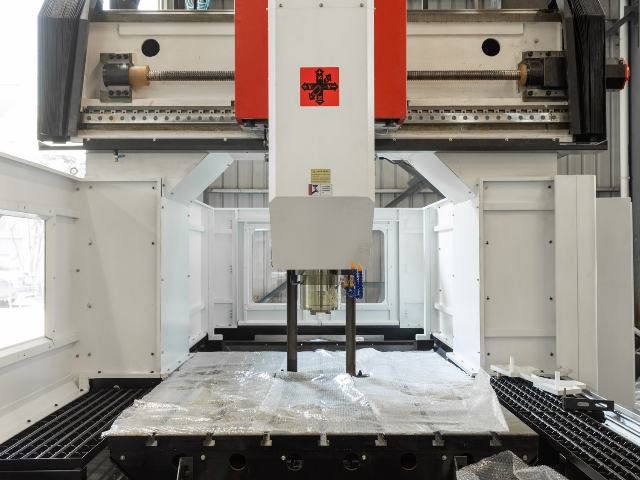
高传四开龙门加工中心在大型结构件加工领域具备成熟的设备基础,X 轴行程可覆盖 3000mm 至 6000mm,Y 轴行程达到 2000mm 至 4000mm,工作台承重从 8000kg 延伸至 20000kg,能够一次性装夹完成机床床身、机架底座、大型墙板等结构件的多面加工。设备采用龙门框架结构,横梁与立柱经过时效处理,长期运行下形变量控制在较小范围。主轴功率配置 22kW 至 37kW,扭矩输出充足,面对铸铁、铸钢、焊接件等材料时可保持稳定切削。三向导轨根据机型分别选用硬轨或线轨,硬轨机型适合大余量粗加工,线轨机型适合中高速精加工,客户可按工件特征选择。加工过程中,一次装夹即可完成铣、镗、钻、铰、攻丝等多道工序,减少二次装夹带来的误差累积,适用于工程机械、矿山设备、通用机械等行业的大型结构件生产。
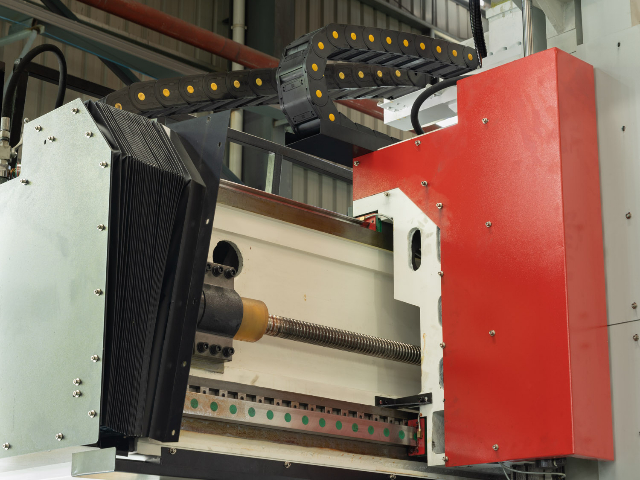
高传四开龙门加工中心在精度保持方面采取了多项结构和工艺措施,同时提供定期校准方案,确保设备在长期使用过程中精度稳定。结构方面,机床床身、立柱、横梁等关键铸件采用树脂砂铸造,经过自然时效、振动时效和二次去应力处理,铸造内应力释放充分,长期使用下基础变形量较小。导轨面经过中频淬火处理,硬度达到 HRC50 以上,再经过精密磨削,耐磨性较好,长期运行下导轨磨损量较小。滚珠丝杠经过预拉伸安装,减少热伸长对定位精度的影响,丝杠螺母采用循环滚珠结构,摩擦系数小,磨损均匀。润滑系统采用定时定量自动润滑,各润滑点供油均匀,导轨和丝杠始终保持油膜覆盖,减少摩擦磨损。精度校准方面,设备交付后建议每年进行一次精度检测和校准,包括几何精度、定位精度、重复定位精度、反向间隙等项目。定位精度和重复定位精度采用激光干涉仪检测,根据检测结果通过数控系统的螺距误差补偿和反向间隙补偿功能进行修正,使设备精度恢复到出厂标准。几何精度采用精密水平仪、百分表、大理石方尺等工具检测,超差时通过调整镶条、压板和丝杠支座进行修正。定期校准可由客户技术人员完成,也可由售后工程师上门提供校准服务。铣削加工中,高传四开龙门加工中心能实现平面铣、轮廓铣、型腔铣,保证平面度。
高传四开龙门加工中心在减速机与齿轮箱壳体加工中可承担轴承孔镗削、结合面铣削、定位销孔钻铰、螺纹孔攻丝等多道工序。齿轮箱壳体多为铸铁或铸铝材质,轴承孔之间的同轴度和中心距要求严格,设备三向定位精度可达 ±0.008mm,重复定位精度可达 ±0.005mm,孔系位置度能够满足装配要求。主轴采用 BT50 锥孔,配合精镗刀可实现孔径微调,微调量达 0.001mm 级,轴承孔公差可控制在 H7 级以内。以行星减速机壳体加工为例,一次装夹即可完成输入孔、输出孔和中间轴承孔的同轴镗削,避免多次装夹造成的孔系错位。数控系统支持多坐标系和子程序调用,同系列不同规格壳体可快速切换程序,适合批量生产。冷却系统配备中心出水,深孔钻削时排屑顺畅。齿轮箱壳体加工方案使设备在减速机、变速器、传动箱等行业能够提供稳定的孔系加工能力。龙门加工中心适用于船舶配套零部件加工,处理厚板类工件坡口与轮廓加工。耐用龙门加工中心有哪些
龙门加工中心内置温度补偿模块,降低环境温升带来的尺寸波动影响。国内龙门加工中心哪里有卖的
高传四开龙门加工中心在模具制造领域可覆盖汽车覆盖件模、注塑模、压铸模、锻模等多种模具类型的加工需求。模具材料常涉及 P20、718、S136、Cr12MoV 等,硬度从预硬态到淬火态均有分布,设备主轴转速可达 6000rpm 至 8000rpm,配合高速刀柄可实现半精与精加工阶段的高效铣削。Z 轴行程 800mm 至 1200mm,能够容纳深腔模具的加工空间。三向进给采用滚珠丝杠或齿轮齿条传动,根据行程规格匹配,进给速度可达 10m/min 至 24m/min。机床配备 24 把至 60 把刀库,换刀时间较短,粗精刀具切换无需人工干预。数控系统支持三维曲面加工与残留余量识别,可对接 UG、PowerMill、Mastercam 等主流编程的刀路文件。对于模具行业常见的复杂型腔、斜顶孔、镶件槽等特征,设备可通过多轴联动或定轴加工方式完成,适合模具企业从粗开料到精加工的全流程使用。国内龙门加工中心哪里有卖的
安徽高传四开数控装备制造有限公司免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的商铺,信息的真实性、准确性和合法性由该信息的来源商铺所属企业完全负责。本站对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。
友情提醒: 建议您在购买相关产品前务必确认资质及产品质量,过低的价格有可能是虚假信息,请谨慎对待,谨防上当受骗。