
在金属结构件加工中,激光切割与等离子切割的选择主要取决于材料厚度、精度要求及成本预算:按材料厚度选择:激光切割擅长加工0.1-20mm的薄板和中板;而等离子切割在中厚板(10-50mm)及厚板(可达上百毫米)领域性价比比较高,切割速度优势突出。按精度与质量选择:激光切割精度较高(公差可达±0.05-0.2mm),切口光滑无毛刺,热影响区极小,适合航空航天、精密机械等对尺寸要求严苛的复杂异形件;等离子切割精度相对较低(公差±0.2-1mm),切割面较粗糙且热影响区较大,适合对精度要求不高的常规结构件下料。按成本预算选择:激光切割设备初期投资高,但在薄板加工中运行成本低、效率高;等离子切割初始投资低,在厚板加工时运行成本更具优势。沛尔厂家设备定期维护升级,保证生产稳定,五金冲压件质量一致性强!上海五金冲压件加工价格
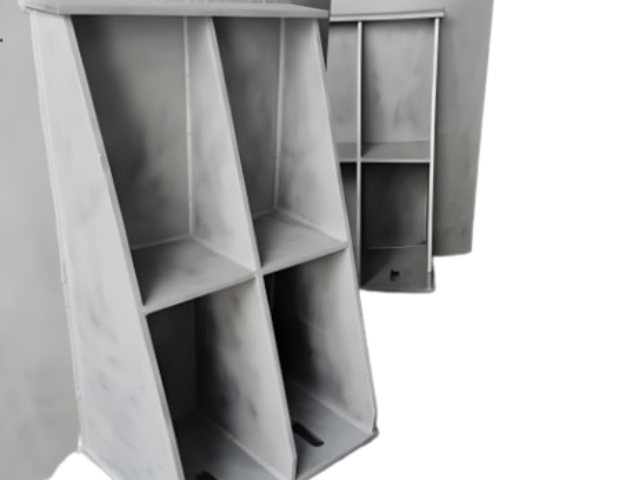
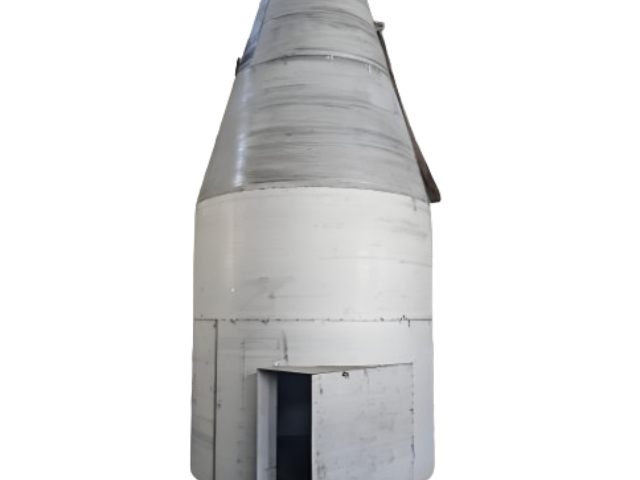
大风量场景下采用多台小直径旋风并联,相较单台大直径旋风的优势,核伈契合旋风除尘“离心捕集效率与筒体半径负相关”的作用机理: 一是捕集效率更优:在18-23m/s的入口风速下,常用φ600-900mm小旋风的离心加速度是φ3m以上大直径旋风的3-5倍,切割粒径从15-25μm降至5-8μm,10μm以下细尘捕集率提升25%,且不存在大筒体常见的流场偏斜、涡旋二次带尘问题。 二是运行灵活可靠:小旋风内部尘粒沉降距离短,不易积灰堵料,壁面磨损率低40%;故障时可单台切出检修无需全系统停机,还能随生产负荷调整投运台数,适配宽幅风量波动。 三是全周期成本更低:小旋风可工厂模块化预制,同风量下钢材耗量低15%-20%,合理配风后整机阻力较之大直径低30%,长期风机运行电耗更省。奉贤区不锈钢加工价格沛尔机械金属加工件的外观设计精致,不*实用,还能提升您产品的整体形象!
在金属加工的前处理中,喷砂相比手工打磨更均匀,也比化学酸洗更便于控制环境,是当前较为主流且稳妥的手段。喷砂依靠磨料冲击清理表面,能形成利于附着的中等粗糙度,为后续工序创造一致基底,提升结合力。金属加工件经喷砂后,涂层或镀层结合的牢固度通常更好,服役表现更稳,后期剥落风险下降。缺点是细件与薄壁件需控制压力,避免变形或嵌砂,对工装与参数提出要求,不能一刀切。化学处理虽去污快,但废液管理要求高,合规成本不可忽视,需配套治理能力。企业选择前处理方式时,应综合零件形状、材质与后续工艺,做出平衡,而非只看效率。对金属加工的整体质量而言,前处理是否到位常常是决定成败的隐藏环节,值得在合同中明确验收标准与粗糙度范围,让双方在同一个尺度上对话,减少理解偏差带来的返工与争议。前处理标准写明白,双方在统一尺度上对话,争议自然减少,供应方也能把精力更多放在稳定产出而非解释上,协作效率随之提高。供需之间多一分透明,协作就少一分不必要的摩擦。
常用不锈钢风管主打抗锈蚀、耐腐蚀、气密性好,常用牌号有4类,适配不同工况:201不锈钢:低镍经济型牌号,成本为304的60%,但耐蚀性差,遇潮湿、酸碱易生锈,适用于干燥室内无腐蚀的普通通风场景,比如临时工程排风、低荷载办公区新风,不建议用于长期服役或有湿度要求的场景。304不锈钢:当前工程主流选型,性价比比较高,耐常规水汽、弱腐蚀,可适配80%以上通用场景:包括食品加工车间洁净送风、医药厂房排风、普通商用厨房排烟、常温无腐蚀性废气输送,带食品级认证的304风管还可用于生鲜冷链送风、食品原料悬浮输送场景。316L不锈钢:添加钼元素,耐氯离子、弱酸弱碱能力远优于304,适用于沿海户外通风、医疗消毒区域高湿高温排风、化工车间低浓度酸碱废气输送,在离海岸1公里内的室外环境使用寿命是304的2倍以上。2205双相不锈钢:强度、耐强腐蚀性能突出,适配高盐、强酸、高承压的严苛场景,比如沿海500米内高盐雾区废气排放管、化工园区高浓度腐蚀性废气输送、污水处理厂臭气收集管,使用寿命可达316L的2~3倍,但造价偏高。还在对比价格?沛尔凭借规模优势,成本控制出色,为您提供性价比超高的冲压件!
不锈钢风管弯头、三通、变径等异形件的加工要点是什么?不锈钢风管弯头、三通、变径等异形件的加工兼顾密封性、风阻指标、耐蚀性,重点把控三个环节: 一是放样下料需适配不锈钢材质特性,优先采用BIM三维建模放样,避免手工放样的尺寸误差,偏心变径、Y型三通等非标件需预留0.2~0.5mm的焊接/咬口余量,折弯前需测算材料回弹量,预压角度比设计角度大2°~3°抵消回弹,防止成型后尺寸偏差无法对接。 二是拼接工艺匹配工况要求:洁净/食品医疗级异形件需采用氩弧焊内充氩工艺焊接,避免内壁氧化产生焊渣,焊缝需做镜面打磨;普通通风类可采用联合角咬口拼接,咬边需比镀锌板多压1~2道,防止高硬度不锈钢开裂漏风。弯头曲率半径需≥1.5倍管径,高承压工况需≥2倍,内弧禁止出现褶皱,避免应力集中和风阻超标。 三是成型后需做耐蚀性修复:焊接/切割产生的氧化层需全部打磨干净,整体做酸洗钝化处理,恢复焊口位置的钝化膜防腐能力;异形件壁厚通常比同规格直管厚0.2~0.5mm,抵消应力集中带来的变形风险,降低后续使用渗漏、锈蚀概率。还在为冲压件的后续处理烦恼?沛尔提供一站式服务,包括表面处理、包装等!奉贤区不锈钢加工价格
担心金属加工件的耐腐蚀性不足?沛尔机械采用特殊防腐处理,增强加工件耐腐蚀性,经久耐用!上海五金冲压件加工价格
不锈钢风管的焊接方法主要有以下几种:1.TIG焊(氩弧焊)TIG焊是常用的不锈钢焊接方法,采用非消耗性钨电极,通过氩气保护焊接区域,具有较高的焊接质量和美观的焊缝,适合薄壁不锈钢风管的焊接。2.MIG焊(气体保护焊)MIG焊使用消耗性焊丝作为填充材料,适合较厚的不锈钢风管焊接,焊接速度快,效率高,常用于大批量生产。3.电弧焊电弧焊适合较厚材料的焊接,操作简单,适用范围广,但焊接质量相对较低,可能需要后续处理。4.点焊;点焊适用于薄壁不锈钢风管的连接,适合大规模生产,能够快速连接多个部件。上海五金冲压件加工价格
上海沛尔机械工程有限公司免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的商铺,信息的真实性、准确性和合法性由该信息的来源商铺所属企业完全负责。本站对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。
友情提醒: 建议您在购买相关产品前务必确认资质及产品质量,过低的价格有可能是虚假信息,请谨慎对待,谨防上当受骗。